


جامع ترین انواع فرآیندهای مهر زنی داغ و نکات کلیدی پردازش
فرآیند مهر زنی فویل
مهر زنی فویل را باید مهر زنی فویل الکتروشیمیایی (Foil Stamping) نامید و از آنجایی که طلا و نقره بیشتر مورد استفاده قرار می گیرد، در عامیانه به آن مهر زنی طلا، فویل مهر زنی یا فویل کوب طلا گفته می شود.
همه مواد چاپی را با استفاده از فرآیند مهر زنی فویل دیده اند، مانند جلد کتاب، بروشور املاک، کارت ویزیت و بسته بندی که همگی بسیار محبوب هستند. با این حال، اگر به یک کارخانه چاپ نرفته اید، ممکن است با فرآیند تولید فویل مهر زنی آشنایی چندانی نداشته باشید.
امروز، شیائو جیانگ بهویژه یک تصویر متحرک پیدا کرد تا به همه کمک کند تا اصل و فرآیند مهر زنی فویل را بهتر درک کنند.
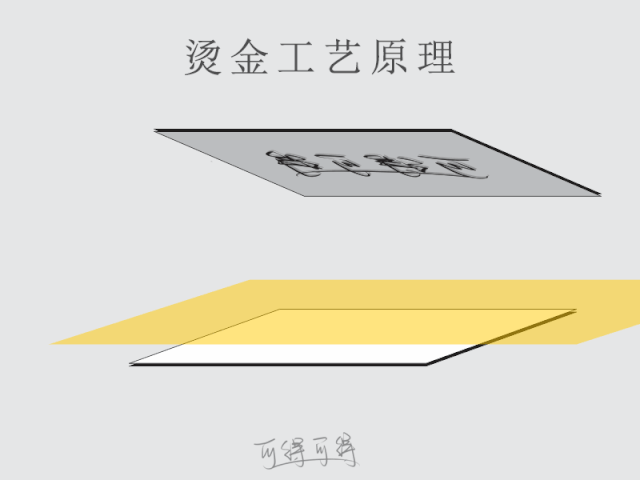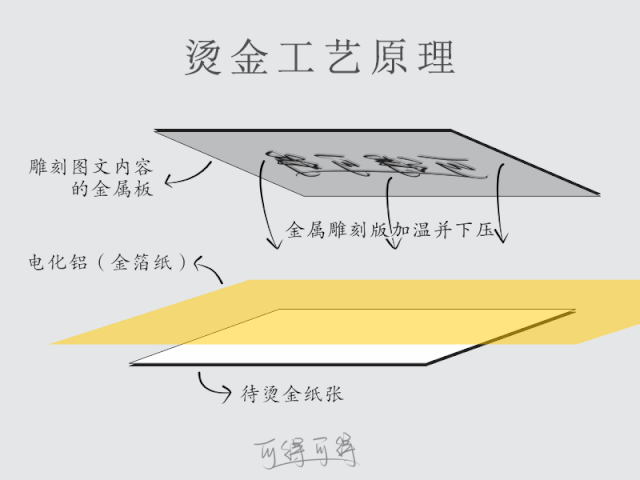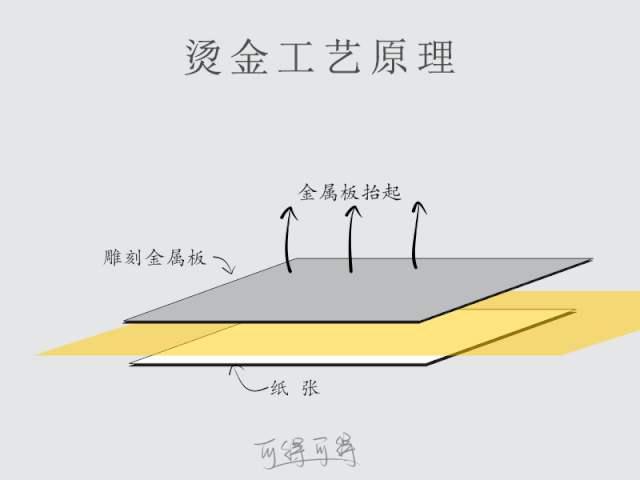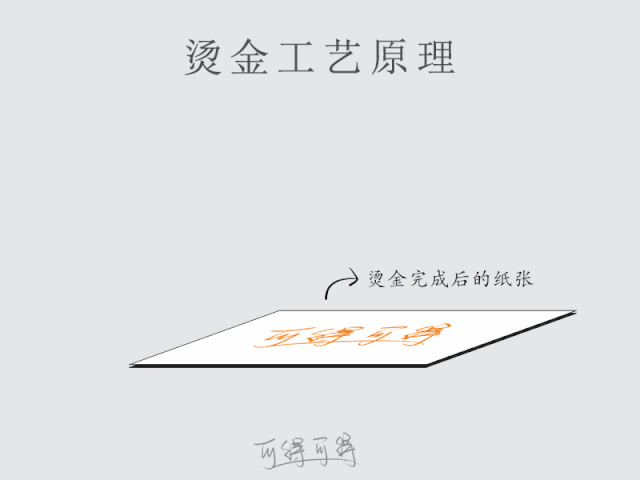
فرآیند مهر زنی گرم استفاده از اصل انتقال پرس داغ برای انتقال لایه آلومینیوم در آلومینیوم الکتروشیمیایی به سطح زیرلایه برای تشکیل یک جلوه فلزی ویژه است که می تواند به مهر زنی سرد و مهر زنی گرم تقسیم شود که مهر زنی گرم به این موارد تقسیم می شود: مهر زنی معمولی مسطح داغ، مهر زنی سه بعدی (مثلاً مهر زنی با موقعیت گرم و داغ) مهر زنی و سایر فرآیندها
01
ساده صاف مهر زنی داغ
1. فرآیند تولید صفحات چاپی (که معمولاً به عنوان "پلیت های بالایی" شناخته می شود).
کیفیت تولید صفحه داغ مهر زنی عامل مهمی بر کیفیت مهر زنی گرم است. تولید صفحات داغ داغ معمولی عمدتاً از فرآیند ساخت صفحه خوردگی عکاسی و فرآیند ساخت صفحه حکاکی الکترونیکی استفاده می کند ، اولی دارای فرآیند تولید ساده و هزینه کم است ، اما دقت صفحه مهر زنی داغ نیز نسبتاً کم است ، محدود به متن مهر زنی داغ ، خطوط ضخیم و الگوهای با الزامات کیفیت پایین است. صفحه مهر زنی داغ تولید شده توسط دومی دارای دقت بالایی است، می تواند عملکرد تجهیزات سطح تصویر را به صورت غنی و ظریف بیان کند، می تواند خطوط ریز و ضخامت ناهموار تصاویر و متون را به خوبی بازتولید کند، هزینه نسبتاً بالا است، دامنه کاربرد نسبتاً گسترده است و برای بسته های سیگار، بسته های شراب، اثر استمپ های دارویی که نیاز به بسته های داغ و غیره دارند مناسب است.
2. انتخاب مواد از صفحات چاپ
صفحات معمولی که برای صفحات داغ داغ معمولی استفاده می شود صفحات مسی یا روی هستند. صفحات مسی دارای بافت ظریف، سطح صاف، هدایت حرارتی خوب، مقاومت در برابر سایش و مقاومت در برابر فشار هستند و به راحتی تغییر شکل نمی دهند و مورد علاقه اکثر کارخانه های تولید صفحات هستند. برای اطلاع تولیدکنندگان محصولات چاپی با مقادیر کم و نیاز به کیفیت پایین، صفحه صفحه داغ مهر زنی می تواند صفحه روی باشد.
3. انتخاب مواد از صفحه پایین (که معمولا به عنوان "نسخه پایین" شناخته می شود).
در حال حاضر اکثر تولید کنندگان صفحات گرم مهر زنی معمولی فقط صفحات داغ مهر زنی را تولید می کنند و به دلیل وجود رسانه های داغ مهر زنی متفاوت، تولیدکنندگان صفحات نمی توانند صفحات پشتیبان مناسب را تهیه کنند، بنابراین اکثر شرکت های بسته بندی کارتن با مشکل انتخاب مواد برای انتخاب صفحات گرم مهر زنی معمولی مواجه هستند. رسانه های داغ داغ جامع، مقاومت چاپ، سازگاری، عملکرد آسان و عوامل دیگر بیش از-بسته بندی شده اند. خلاصه زیر: برای چاپ کاغذ پوشش داده شده، مهر زنی گرم معمولی می تواند از صفحات PS ضایعاتی، تیغه های خراش دهنده فولادی و کاغذ ناهموار با ضخامت حدود 0.5 میلی متر به عنوان صفحه پایه استفاده کند. برای مقوای طلایی، مقوای نقره ای، مقوای لیزری و مقوای شیشه ای، تخته عایق 0.8 ~ 1.5 میلی متر و تیغه خراش فولادی را می توان به عنوان صفحه پایه استفاده کرد. مهم نیست که صفحه پایه از چه ماده ای ساخته شده است، ساندویچ کردن کاغذ تحت فشار در زیر آن ضروری است.
4. الزامات فرآیند
✦ آلومینیوم برق دار
آلومینیوم الکتروشیمیایی معمولی از 4 تا 5 لایه مواد مختلف از جمله لایه لایه پایه، لایه لایه بردار، لایه رنگی، لایه آبکاری آلومینیوم و لایه چسب تشکیل شده است. سرعت و کیفیت داغ کوب عمدتاً تحت تأثیر لایه لایه برداری و لایه چسب تزئینات بسته بندی قرار می گیرد، در صورتی که این دو پوشش به اندازه کافی به حرارت حساس نباشند، سرعت مهر زنی به همان نسبت کاهش می یابد.
✦ دما، فشار، سرعت
اینها سه عنصر اصلی فرآیند مهر زنی داغ هستند و تنها با کنترل رابطه بین این سه می توان کیفیت مهر زنی داغ را کنترل کرد. دمای مهر زنی گرم معمولی به طور کلی 70 ~ 110 درجه است، درجه حرارت بسیار پایین است، لایه چسب و لایه لایه برداری آلومینیوم الکتروشیمیایی نمی تواند به طور کامل ذوب شود و آلومینیوم الکتروشیمیایی نمی تواند به طور کامل در حین مهر زنی داغ منتقل شود و در نتیجه مهر زنی داغ انجام نمی شود. اگر دما بیش از حد بالا باشد، کاغذ به طور جدی تغییر شکل می دهد، که مستعد مشکلاتی مانند چاپ نادرست، چسباندن گرافیکی، شکوفایی دست خط، و تغییر رنگ آلومینیوم الکتروشیمیایی است. فشار مهر زنی داغ باید با توجه به محیط مهر زنی داغ و ظرفیت باربری صفحات بالایی و پایینی و سرعت مهر زنی داغ به میزان مناسب تنظیم شود: طلای مهر زنی گرم دستی به طور کلی در 600 تا 700 ورق در ساعت کنترل می شود. دستگاه مهر زنی گرم اتوماتیک به طور کلی در 3500 تا 5000 برگ در ساعت کنترل می شود.
02
پرم سه بعدی-
میتواند همزمان با مهر زنی داغ و پرس کردن، فرآیند پردازش و میزان ضایعات ناشی از چاپ بیش از حد نادرست را کاهش دهد، کارایی تولید و کیفیت محصول را بهبود بخشد، و عمدتاً در مهر زنی داغ بستهبندیهای مختلف کارتن{0}بالا مانند پاکتهای سیگار، بستههای شراب، بستههای دارو، و بستهبندی لوازم آرایشی استفاده میشود.
1. تعریف (همچنین به عنوان پرم مقعر و محدب،-پرم سه بعدی، نقش برجسته نیز شناخته میشود)
مهر زنی سه بعدی -به این معنی است که تصاویر و متون پردازش شده توسط مهر زنی داغ دارای ارتفاع آشکار و لایه های سه-بعدی هستند که بر روی سطح ماده چاپی خودنمایی می کنند. فناوری مهر زنی داغ سه بعدی یک فناوری ترکیبی است که فناوری مهر زنی داغ و فناوری مقعر و محدب را با هم ترکیب می کند که می تواند ترکیبی از ترکیب «مهر داغ + مقعر و محدب» نیز در نظر گرفته شود که استفاده از فناوری خوردگی یا حکاکی برای تبدیل متن گرافیکی مهر زنی داغ و مولتی نگاتیو با حروف نگاتیو و مقعر است. و همکاری کمتر، به طوری که برای تحقق بخشیدن به فرآیند مهر زنی داغ و مهر زنی و فن آوری محدب تکمیل شده در یک زمان.
2. اصل
مهر زنی داغ سه بعدی -تکمیل یکباره مهر زنی داغ و چاپ مقعر و محدب است: با استفاده از صفحات مهر زنی داغ و قالب های زیرین، تحت تأثیر فشار و دمای معین، بستر چاپ شده تغییر شکل پلاستیکی پیدا می کند، و در همان زمان، فویل آلومینیوم الکتروشیمیایی در جایی که مواد پلاستیکی به شکل زیر چاپ می شوند، روی کاغذ چاپ می شود. پردازش هنری روی سطح مواد چاپی. صفحه مهر زنی سه بعدی حکاکی برقی دارای دقت بالایی است و اثر مهر زنی داغ بسیار عالی است. صفحه برنجی حکاکی الکترو-به طور گسترده ای در پردازش پست-از طریق کنترل نرم افزار رایانه ای استفاده می شود، تصویر از قبل اسکن شده حکاکی سه بعدی است، بنابراین صفحه مهر زنی داغ ساخته شده به این روش می تواند مهر زنی داغ سه بعدی با پیش ساخته پرس باشد. کلید این فرآیند ساخت صفحه است، بخش گرافیکی صفحه مهر زنی داغ باید خطوط گرد باشد، که با خطوط زاویه{11}راست صفحات گرم مهر زنی معمولی متفاوت است، بنابراین صفحه مهر زنی داغ سه بعدی باید دو بار پس از خوردگی پردازش شود و مشکل فنی بیشتر است.
3. تولید صفحات داغ مهر زنی مقعر و محدب (که معمولاً به عنوان "صفحات بالایی، صفحات یین" شناخته می شود).
اصل تولید صفحات داغ مهر زنی مقعر و محدب پیچیده تر از صفحات گرم مهر زنی مسطح معمولی است و از آنجایی که به جلوه های مقعر و محدب نیز دست می یابد، صفحات داغ مهر زنی مقعر و محدب دارای لایه های عمیق و کم عمق هستند و عمق برجسته گرافیک ها و متون نیز عمیق تر از ورق های داغ استامپ معمولی است. در حال حاضر، کارخانجات تولید صفحات داخلی از حروفچینی فرآیند ساخت صفحات برنجی حکاکی شده با رایانه استفاده می کنند، و صفحات مهر زنی داغ مقعر و محدب تولید شده غنی و ظریف هستند و مقاومت چاپی بالایی دارند.
4. تولید صفحه پایه داغ مهر زنی مقعر و محدب (که معمولاً به عنوان "نسخه پایین، نسخه یانگ" شناخته می شود).
صفحه پایه مورد استفاده برای مهر زنی داغ مقعر و محدب باید لترپرس قالب مثبت مربوط به صفحه مهر زنی مقعر و محدب گرم باشد و مواد صفحه پایه که معمولاً توسط کارخانه تولید صفحه انتخاب می شود الیاف شیشه است که می تواند از قبل مطابق مدل صفحه مهر زنی مقعر و محدب ساخته شود و با طراحی صفحه هویچ همکاری کند تا به عنوان موقعیت طراحی شده با طراحی همکاری کند. جایگزینی و موقعیت یابی
صفحه زیرین باید دقیقاً مطابق با صفحه داغ مهر زنی مقعر و محدب باشد، اما در فرآیند مهر زنی داغ مقعر و محدب، با افزایش تدریجی دما، صفحه داغ مهر زنی مقعر و محدب منبسط می شود، در حالی که دمای صفحه پایه بدون تغییر باقی می ماند، که باعث می شود صفحه مهر زنی مقعر و محدب باعث شود که صفحه مهر زنی پایه مقعر و محدب به هم بخورد. الگوی مهر زنی ناقص است. بنابراین، سرعت انبساط صفحه مهر زنی داغ مقعر و محدب باید به طور کامل در هنگام ساخت صفحه پایه در نظر گرفته شود تا از صفحه پایه دقیق تر اطمینان حاصل شود.
5. الزامات فرآیند برای مهر زنی داغ مقعر و محدب
✦ آلومینیوم برق دار
آلومینیوم الکتروشیمیایی ویژه برای مهر زنی گرم مقعر و محدب باید انتخاب شود و از آلومینیوم الکتروشیمیایی معمولی استفاده نشود.
✦ دما، فشار، سرعت
مهر زنی گرم مقعر و محدب باید در یک زمان تکمیل شود تا چاپ داغ و چاپ برجسته انجام شود، بنابراین شرایط مورد نیاز برای دمای مهر زنی داغ بسیار بالا است، معمولاً در 110 تا 140 درجه می توان تکمیل کرد، اما دمای بیش از حد بالا نه تنها باعث ایجاد مشکلاتی مانند چسباندن صفحات و تغییر رنگ آلومینیوم الکتروشیمیایی می شود، بلکه باعث می شود که صفحه گراور باعث شود که صفحه بسیار دقیق و داغ شود، و باعث می شود صفحه بسیار داغ شود مهر زنی داغ می توان گفت دمای مهر زنی داغ عامل اولیه ای است که موفقیت یا عدم موفقیت مهر زنی مقعر و محدب را تعیین می کند.
03
موقعیت یابی هولوگرافیک مهر زنی داغ
مهر زنی داغ موقعیت یابی هولوگرافیک متعلق به یک فرآیند مهر زنی گرم ویژه است که از الگوی ضد تقلب بر روی آلومینیوم الکتروشیمیایی استفاده می کند، که نه تنها می تواند عملکرد ضد جعل محصول را تا حد زیادی بهبود بخشد، بلکه درجه محصول را نیز بهبود می بخشد، که عمدتاً در بسته بندی های مختلف کارتن استفاده می شود که به عملکرد ضد جعل نیاز دارد.
1. تعاریف
آلومینیوم الکتروشیمیایی مهر زنی داغ یک تصویر هولوگرافیک است، و تصویر باید به طور دقیق روی محصول چاپ شده توسط فرآیند مهر زنی داغ قرار گیرد. دو نوع اصلی از مهر زنی داغ هولوگرافیک وجود دارد: مهر زنی داغ معمولی و مهر زنی داغ موقعیتی.
اتوی موقعیت یابی هولوگرافیک ترکیبی از فناوری ضد{0}}تقلب تصویر هولوگرافیک لیزری با اثر ضد تقلبی خوب و فناوری تزئینات مهر زنی داغ است، به طوری که محصول می تواند دکوراسیون را بهبود بخشد و عملکرد ضد جعل را همزمان افزایش دهد. هولوگرام های لیزری بر اساس اصل تداخل لیزری و با استفاده از روش کدگذاری فرکانس مکانی ساخته می شوند. با توجه به روح رنگ، لایه های واضح، تصاویر زنده و واقعی، افکت های تبدیل نوری قابل تغییر و اطلاعات و محتوای فنی بالا، هولوگرام های لیزری به طور گسترده ای در داخل و خارج از کشور مورد استفاده قرار گرفته اند. این عمدتا برای مقابله با جعل بلیط های مختلف، کارت های اعتباری، گذرنامه ها، اسکناس ها، علائم تجاری، بسته بندی تنباکو و الکل و نشریات مهم استفاده می شود.
2. اصل
این است که لایه چسب مذاب داغ و لایه جداسازی بر روی مواد مهر زنی داغ هولوگرافی را از طریق سر قالب داغ داغ مهر زنی روی تجهیزات مهر زنی داغ داغ و ذوب کرده و تحت فشار معینی، نوارهای توری هولوگرافیک لایه اطلاعاتی ماده مهر زنی داغ از بستر PET جدا می شود، به طوری که اطلاعات لایه فویل داغ، کاملاً یکپارچه و کاملاً یکپارچه شده و اطلاعات لایه فویل داغ و یکپارچه شود. ترکیب شده است.
3. تولید صفحه مهر زنی داغ موقعیت یابی هولوگرافی
فرآیند تولید صفحه مهر زنی داغ موقعیت یابی هولوگرافیک اساساً مشابه ورق داغ مهر زنی مسطح معمولی و صفحه مهر زنی داغ مقعر و محدب است.
4. الزامات فرآیند برای مهر زنی داغ
مهر زنی داغ موقعیت یابی هولوگرافیک باید از آلومینیوم الکتروشیمیایی لیزری ویژه و سیستم تشخیص ثبت پیشرفته استفاده کند، که تعیین می کند که الزامات برای عملکرد مواد مهر زنی داغ و دستگاه های مهر زنی داغ سخت تر و بالاتر از سایر روش های مهر زنی داغ است.
✦ تشخیص ثبت تنظیم چشم الکتریکی
در تعیین موقعیت هولوگرافیک داغ مهر زنی، تنظیم چشم الکتریکی تشخیص (سنسور) مهمترین مرحله است. متداولترین روش تنظیم این است: در حالت روشن، وقتی با مکاننما مواجه میشوید، چراغ نشانگر روشن میشود، و زمانی که مکاننما وجود ندارد، چراغ نشانگر خاموش میشود. با این حال، در تولید واقعی، هنگام استفاده از روش تنظیم فوق، اغلب با این مواجه میشویم که چشم تشخیص مکاننما را پیدا نمیکند و مدام آلارم میدهد و در نتیجه باعث خرابی و ضایعات زیادی میشود. روش تنظیم صحیح این است که ابتدا وضعیت واکنش چشم الکتریکی تشخیص را هنگام کار کردن دستگاه مشاهده کنید و سپس تنظیمات مربوطه را انجام دهید تا اطمینان حاصل شود که پاسخ چشم الکتریکی تشخیص حساس و دقیق است و وضعیت واکنش چشم الکتریکی تشخیص را نمی توان به حالت پاک کردن ارجاع داد.
✦ درمان درزهای صفحه آلومینیومی لیزری شده با لیزر
در موقعیت یابی هولوگرافیک اسکن مهر زنی داغ، به دلیل اینکه بیشتر الگوهای هولوگرافیک ضد تقلب-روی آلومینیوم الکتروشیمیایی به طور مستقل و متناوب مرتب شده اند، هر چند وقت یکبار یک درز (درز صفحه) هنگام کار ظاهر می شود. بنابراین، کنترل برنامه پرش درز موقعیت یابی هولوگرافیک آلومینیوم الکتروشیمیایی مهر زنی داغ نیز عامل مهمی در موفقیت مهر زنی داغ موقعیت یابی هولوگرافیک است.
5. سایر اقدامات احتیاطی
(1) در طی فرآیند مهر زنی داغ، گاهی اوقات پدیده ای وجود دارد که مواد چاپی به دلیل لاک زدن UV نمی توانند مهر شوند، که ناشی از ناسازگاری آلومینیوم الکتروشیمیایی و لاک UV است. در این زمان باید روش مهر زنی گرم و سپس لاک زدن با اشعه ماوراء بنفش را در پیش گرفت.
(2) اگر ماده چاپ شده برای اتو کردن هنوز نیاز به پردازش با چاپ لیزری داشته باشد، روش اول مهر زنی داغ و سپس انتقال چاپ لیزری را نمی توان اتخاذ کرد و ابتدا باید انتقال چاپ لیزری انجام شود و سپس مهر زنی داغ انجام شود.
دو دلیل اصلی وجود دارد: اول اینکه سطح ماده چاپی پس از مهر زنی داغ اغلب ناهموار است و کاغذ تغییر شکل میدهد که به طور جدی بر اثر انتقال منبت لیزری تأثیر میگذارد. دوم، تراشه های آلومینیوم الکتروشیمیایی پراکنده، ضایعات کاغذ، گرد و غبار و لکه های روغن روی دستگاه در فرآیند قبلی نه تنها بر اثر انتقال اثر لیزری تأثیر می گذارد، بلکه ممکن است به صفحه لاک مورد استفاده برای انتقال اثر لیزری نیز آسیب برساند.
04
مهر زنی سرد سرد
فویل آلومینیوم الکتروشیمیایی، اصل کار و جریان فرآیند مهر زنی سرد سرد با مهر زنی گرم سنتی متفاوت است، پشت فویل آلومینیوم الکتروشیمیایی مورد استفاده در فرآیند مهر زنی گرم سنتی از قبل با چسب پوشانده شده است، و فشار درام داغ برای ذوب چسب در حین مهر زنی داغ استفاده می شود تا انتقال فویل محقق شود. مهر زنی سرد سرد از آلومینیوم الکتروشیمیایی خاصی استفاده می کند که روی پشت آن چسبانده نمی شود و چسب مستقیماً در موقعیتی که باید در حین چاپ تزئین شود اعمال می شود. فناوری جدید پرس سرد برای انتقال فویل آلومینیوم برق دار استفاده می شود.
1. اصل
هنگام چاپ روی آلومینیوم با روکش الکتروشیمیایی، آلومینیوم با چسب تماس پیدا می کند و تحت اثر چسب، فویل آلومینیومی به سطح مواد چاپ شده می چسبد. جریان فرآیند عبارت است از:
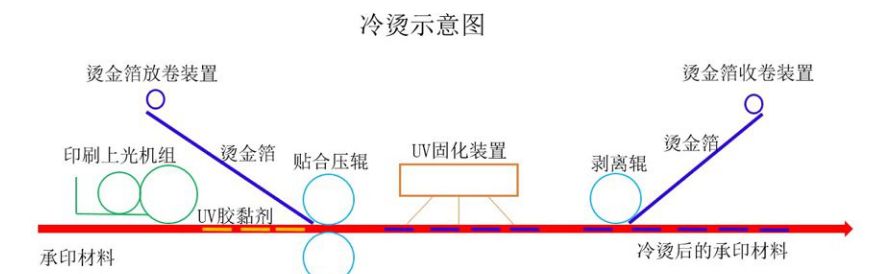
ابتدا جوهر ماوراء بنفش چاپ می شود و پس از خشک شدن، چسب مخصوصی روی سطح جوهر چاپ می شود که نیاز به مهر و موم داغ دارد - چسب کیورینگ UV و چسب چاپ شده در دستگاه UV متصل خشک می شود و رطوبت چسب به میزان معینی از طریق یک لایه خشک کننده UV بسیار بالا{1} حذف می شود. فشار{2}}لایه چسب حساس، به طوری که سطح ماده چاپی که باید داغ مهر شود، ناحیه ای با ویسکوزیته{{3} بالا تشکیل می دهد.
سپس مهر زنی سرد را شروع می کنیم، تحت عمل یک جفت غلتک فلزی، فویل آلومینیوم الکتروشیمیایی با چسب در تماس است و فویل آلومینیوم الکتروشیمیایی با اعمال فشار محکم به سطح الگوی چاپ چسبانده می شود و سپس فویل آلومینیوم الکتروشیمیایی کنده می شود، بنابراین قسمتی که باید روی سطح فویل انتقال داده شود، به فویل چاپی گرم منتقل می شود تا به آلومینیم گرم منتقل شود. مهر زدن به دلیل چسبندگی زیاد بین چسب و فویل آلومینیوم، قسمتی که در آن فویل آلومینیوم الکتروشیمیایی و چسب دور ریخته می شود، روی سطح ماده چاپی باقی می ماند و با مواد چاپ شده یکی می شود، در حالی که سایر قسمت های فویل آلومینیوم الکتروشیمیایی مانند مهر زنی گرم سنتی دور ریخته می شوند تا فناوری قسمت جلویی مهر و موم داغ کامل شود.
از آنجایی که الگوی فویل آلومینیوم الکتروشیمیایی منتقل شده به مواد چاپ شده روی سطح مواد چاپ شده شناور است، سفتی بسیار ضعیف است، بنابراین باید از آن محافظت شود. لاک زدن یا لمینت کردن سطح مواد چاپی می تواند از الگوی فویل آلومینیومی الکتروشیمیایی محافظت کند. در نهایت، سایر فرآیندهای{2}}پردازش پس از پرس، مانند برش قالب، تخلیه زباله، برش یا پیچیدن و غیره، کل فرآیند چاپ را تکمیل میکنند.
2. اقدامات احتیاطی
فرآیند مهر زنی سرد توسط چسب ها، فویل های آلومینیومی الکتروشیمیایی و سایر شرایط محدود می شود و هنوز هم کاستی هایی وجود دارد، بنابراین هنگام استفاده از چاپ مهر زنی سرد باید به آن توجه شود.
(1) از آنجا که الگوی فویل آلومینیوم الکتروشیمیایی مهر زنی سرد بر روی سطح ماده چاپی نقش بسته است، استحکام آن بسیار ضعیف است و باید توسط پوشش بیرونی محافظت شود. بنابراین، پس از مهر زنی سرد و گرم بر روی ماده چاپی، سطح مواد چاپی باید لعاب یا موم شود تا از الگوی فویل آلومینیوم الکتروشیمیایی محافظت شود که این امر باعث افزایش هزینه مهر زنی سرد و پیچیدگی فرآیند می شود.
(2) به دلیل تسطیح ضعیف چسب UV مورد استفاده در مهر زنی سرد سرد، مقداری از سطح پس از خشک شدن مطلقاً مسطح نیست و در نتیجه درخشندگی ضعیفی بر روی سطح فویل آلومینیومی الکتروریزه منتقل شده به آن ایجاد می شود و حتی پدیده انعکاس پراکنده نیز رخ خواهد داد. علاوه بر این، مهر زنی سرد برای مواد فیلم با ویژگی های انقباض (مانند PVC، PE و غیره) مناسب نیست. در این دو نکته، تاثیر مهر زنی گرم سرد به خوبی مهر زنی گرم سنتی نیست.
(3) از آنجایی که کیفیت مهر زنی سرد به کیفیت چسب چاپ شده بستگی دارد، لازم است به کیفیت و تناسب چاپ چسب توجه شود و برای عملکرد بهتر در آینده به رعایت و جمع بندی تجربه چاپ توجه ویژه ای شود.
(4) الزامات مهر زنی سرد برای زیرلایه فقط می تواند بر روی بستر با سطح صاف چاپ شود و چسب بر روی بستر ناهموار جذب می شود و در نتیجه چسب کافی روی سطح بستر برای مهر زنی سرد وجود ندارد. بنابراین برای چاپ روی زیرلایه هایی با سطوح ناهموار (مانند چرم و غیره) فناوری مهر زنی سرد نیاز به بهبود دارد، بنابراین در انتخاب زیرلایه به صافی سطح آن توجه کنید.
(5) فناوری مهر زنی سرد سرد در حال حاضر عمدتاً در چاپ زیرلایه های رول استفاده می شود.