

چگونه میتوان حبابهای هوا را در محصولات-کامل حل کرد؟ خلاصه جامع تجربه یک متخصص صحافی کهنه کار!
با پیشرفت مداوم فناوری چاپ، صحافی بی سیم به دلیل کارایی بالای صحافی و هزینه کم جایگاه مهمی در کتاب های درسی، کمک آموزشی و صحافی کتاب دارد. با این حال، موضوع پشت توخالی در محصولات صحافی{1}کتابی مدتهاست که شرکتهای مختلف چاپ را با مشکل مواجه کرده است. این موضوع نه تنها از استحکام و طول عمر کتاب می کاهد، بلکه کیفیت ظاهری آن را نیز به شدت تحت تاثیر قرار می دهد و منجر به شکایت و بازگشت مشتریان می شود و ضرر اقتصادی برای شرکت به همراه دارد.
با سالها تجربه در راه اندازی خطوط پیوند اصلی، من به طور مداوم کل فرآیند اتصال منگنه را مطالعه و عمیقاً تجزیه و تحلیل می کنم. من علل کاویتاسیون را از منظرهای متعدد از جمله تجهیزات، فرآیندها، مواد و عملیات، همراه با موارد تولید واقعی بررسی خواهم کرد و پیشنهاداتی برای بهینه سازی فرآیند اصلی ارائه خواهم کرد. هدف ارائه راه حل های عملی برای صنعت چاپ و بهبود کیفیت کلی محصولات اصلی است.
اشکال کاویتاسیون در محصولات چسباننده
حفرههای موجود در محصولات صحافی عمدتاً به صورت لانه زنبوری آشکار-مثل سوراخها یا حبابهای کوچک در انتهای بالا و پایین کتاب ظاهر میشوند و با فشار زیاد، احساس ناهمواری روی ستون فقرات ایجاد میشود. تظاهرات خاص به شرح زیر است:
01/ توزیع نابرابر چسب داغ
همانطور که در شکل 1 نشان داده شده است، در لایه چسب خشک شده، حفره های حباب{1} آشکاری دیده می شود، یا در برخی مناطق، اصلاً هیچ نقطه خالی پوشیده شده توسط چسب ذوب داغ وجود ندارد. حباب ها باعث ناکافی بودن ناحیه اتصال در این ناحیه می شوند، در حالی که نواحی توخالی به طور کامل استحکام پیوند را از دست می دهند. وقتی کتاب را از وسط ستون فقرات باز کنید، می بینید که قسمت هایی از ستون فقرات یا با چسب حرارتی پوشانده نشده است یا ناامن و دارای فضای خالی است.
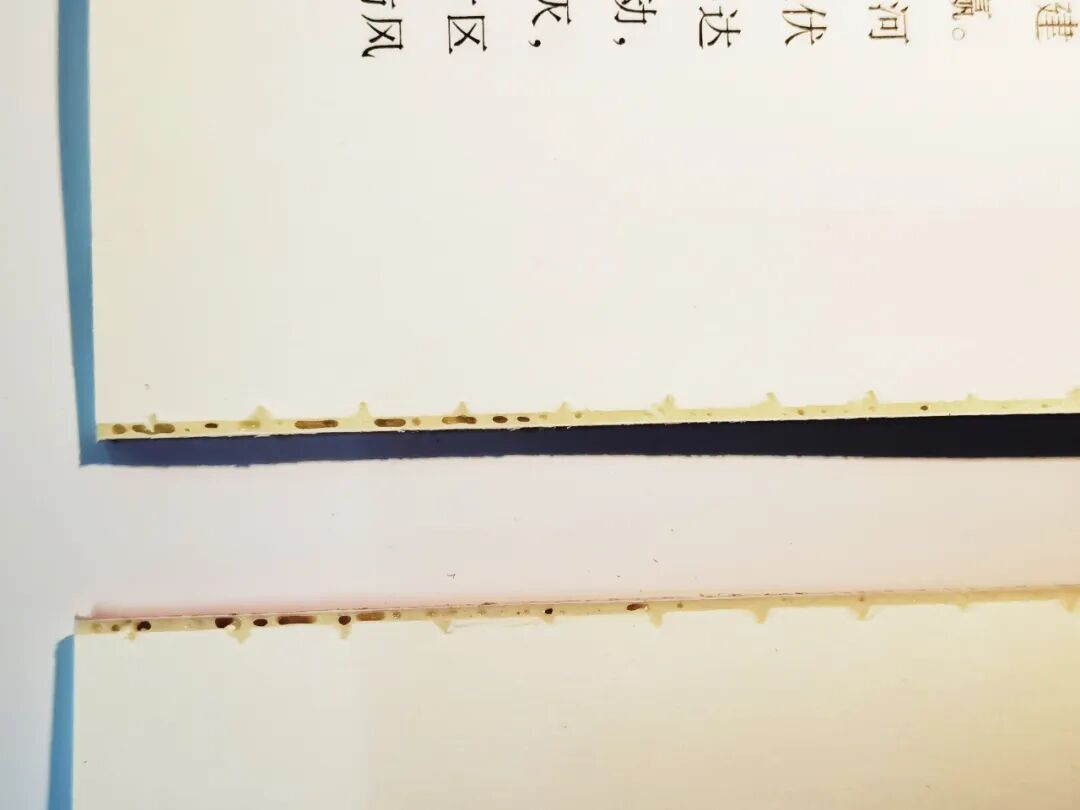 شکل 1: چسب در برخی از نواحی ستون فقرات کتاب نازک و دارای فضای خالی است.
02/ ضخامت لایه چسب ناسازگار
این موضوع باعث می شود که سطح ستون فقرات کتاب ناهموار (مواج) باشد که به طور خاص به صورت برآمدگی های نامنظم، برآمدگی ها یا فرورفتگی های روی ستون فقرات کتاب خشک شده به جای سطح صاف و یکنواخت ظاهر می شود (همانطور که در شکل 2 نشان داده شده است). همچنین ممکن است تفاوت های قابل توجهی در ضخامت لایه چسب در لبه های بالا و پایین وجود داشته باشد (همانطور که در شکل 3 نشان داده شده است).
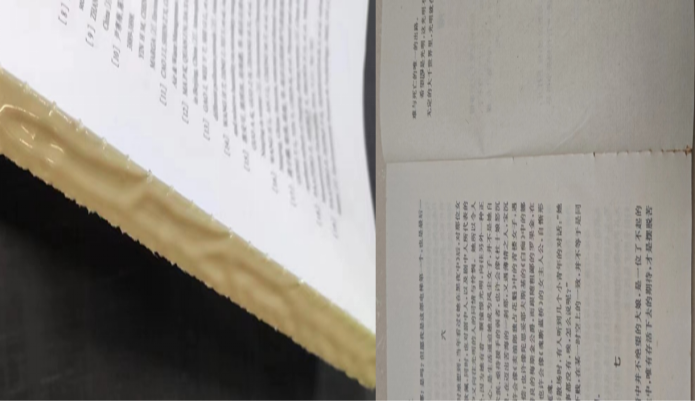
شکل 2 سطح ناهموار ستون فقرات کتاب
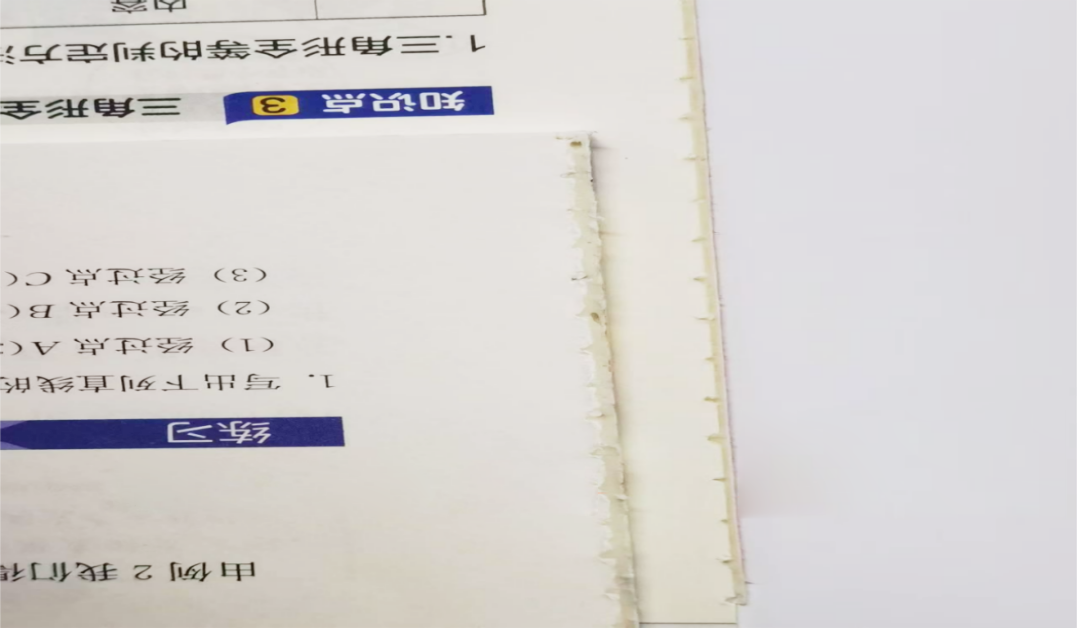 شکل 3: تفاوت قابل توجهی در ضخامت لایه چسب در سر و دم وجود دارد.
تاثیر حباب های هوا بر کیفیت محصولات چسب
01/ تأثیر بر ظاهر محصول
اولاً، باعث می شود ستون فقرات کتاب به طور کلی ناهموار یا به صورت موضعی فرورفته باشد و بر صافی ستون فقرات و زیبایی کلی تأثیر بگذارد. ثانیاً، حباب های هوا در سر و دم بر تجربه خواندن مشتریان یا خوانندگان تأثیر می گذارد.
02/ حباب های شدید هوا بر سفتی اثر می گذارد
حبابهای شدید هوا باعث ایجاد نواحی چسب توخالی میشوند، صفحات را به راحتی جدا میکنند، استحکام را کاهش میدهند، آزمایشهای کششی را انجام نمیدهند، و در موارد جدی باعث شکستگی ستون فقرات کتاب، شل شدن صفحات و سایر مشکلات جدی کیفیت میشوند.
03/ منجر به بازگشت و شکایت مشتریان
حباب های هوا بزرگتر از 1 میلی متر در سر و دم ممکن است منجر به بازگشت مشتری یا شکایت و حتی جریمه شود که بر شهرت شرکت تأثیر می گذارد. در موارد حباب های هوا به ویژه شدید، محصولات ممکن است در بررسی های نقطه ای کیفیت فاقد صلاحیت ارزیابی شوند که باعث آسیب جدی به اعتبار شرکت می شود.
تجزیه و تحلیل علل ایجاد حباب هوا در محصولات چسب
01/ تنظیم نادرست مکانیسم چسباندن چسب
(1) کنترل نامناسب دمای چسب: دمای خیلی زیاد یا خیلی پایین چسب مستقیماً بر روان بودن و چسبندگی چسب داغ تأثیر می گذارد و منجر به کاربرد ناهموار و تأثیر بر کیفیت چسب بلوک کتاب می شود. تفاوت در تعداد ورق های چاپی نیز بر زمان سرد شدن و انجماد چسب داغ تاثیر می گذارد، بنابراین لازم است دمای چسب را با توجه به تغییرات دمایی فصلی و محیطی تنظیم کنید.
(2) موقعیت نامناسب ارتفاع غلتک چسب: اگر غلتک چسب خیلی بالا یا خیلی کم باشد، چسب ذوب داغ به طور نابرابر توزیع می شود و در نتیجه چسب توخالی ایجاد می شود و بر استحکام اتصال کتاب تأثیر می گذارد.
(3) ضخامت و ویسکوزیته نامناسب چسب داغ: ضخامت لایه چسب باید با توجه به ضخامت کتاب تنظیم شود که معمولاً در محدوده 0.2±1.0 میلی متر کنترل می شود (بر اساس ضخامت بلوک کتاب تنظیم می شود، همانطور که در شکل 4 نشان داده شده است که در آن لایه چسب خیلی نازک است). ویسکوزیته نامناسب چسب داغ نیز بر یکنواختی کاربرد چسب و استحکام باند تأثیر می گذارد.
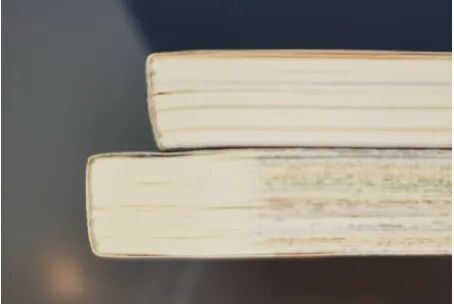
شکل 4 لایه چسب خیلی نازک است
(4) اگر غلتک چسب به درستی قرار نگیرد، باعث می شود که نواحی روی ستون فقرات کتاب فاقد چسب باشند (همانطور که در شکل 5 نشان داده شده است).
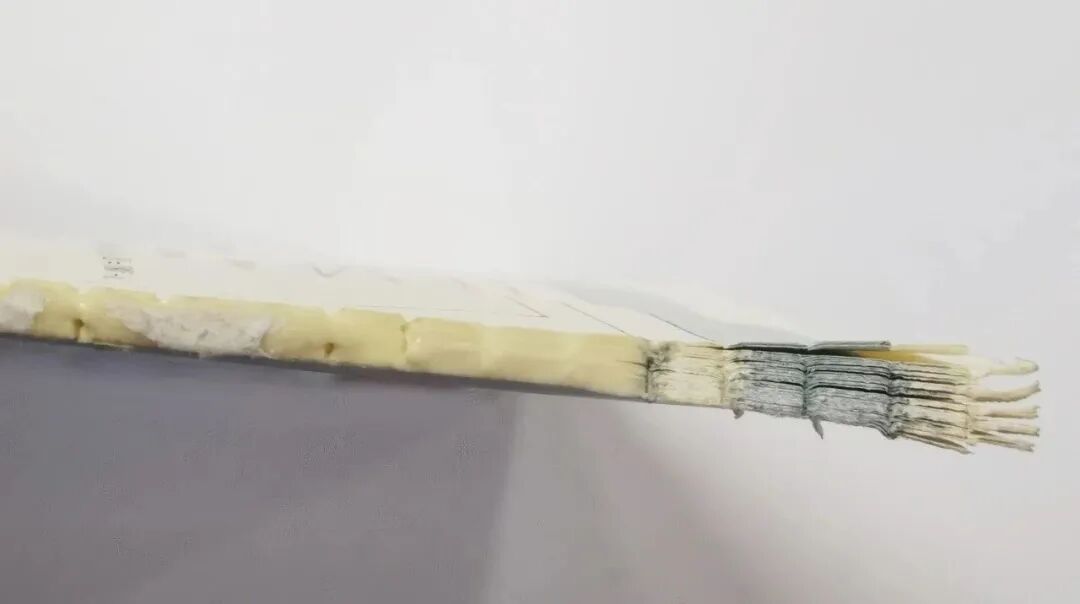 شکل 5 موقعیتی که چسب روی غلتک زده می شود نادرست است و هیچ چسبی در پا وجود ندارد.
02/ تنظیم نادرست چاقوی فرز پشت
(1) لبه برش چاقوی فرز پشتی به شدت ساییده شده است. اگر سطح ستون مهره کتاب پس از آسیاب به درستی آسیاب، ناهموار یا دارای قطعات آسیاب نشده باشد، کیفیت چسب را تحت تأثیر قرار می دهد (همانطور که در شکل 6 نشان داده شده است).
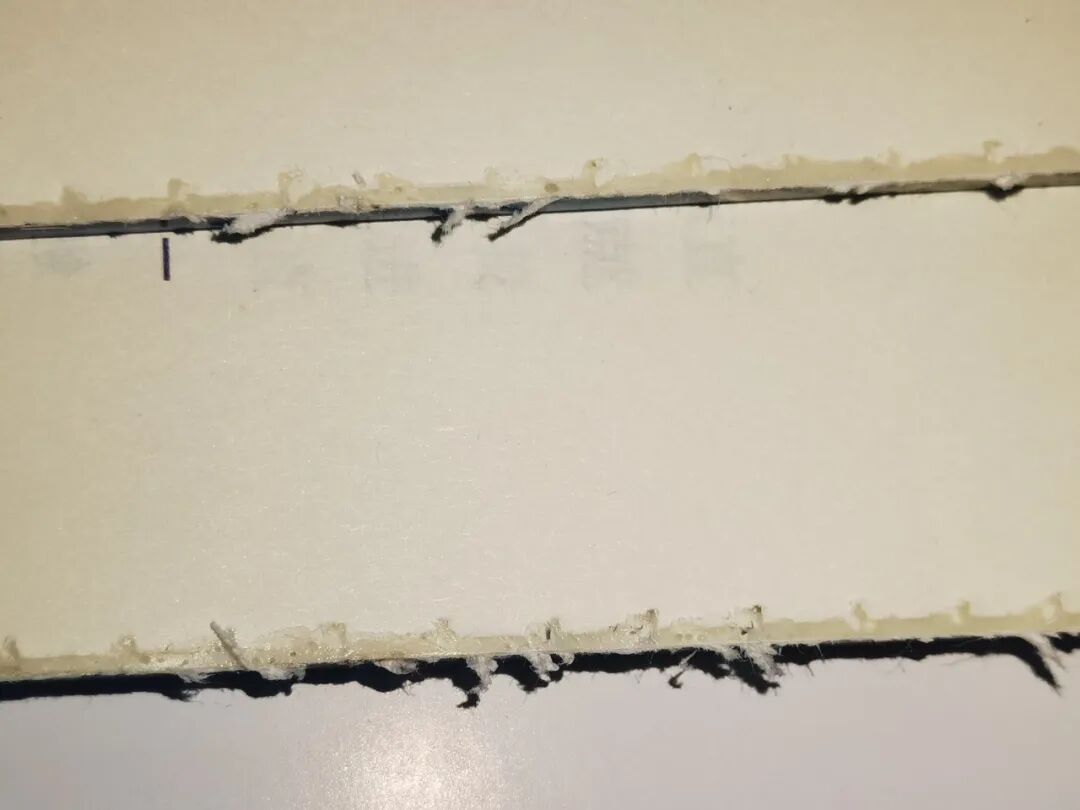 شکل 6: سطح ستون فقرات کتاب به طور کامل آسیاب نشده است
(2) اگر شکاف بین فرز پشتی و صفحه فشار بیش از حد بزرگ باشد، ممکن است باعث بلند شدن لبه هسته کتاب و در نتیجه پشت فرز ناهموار شود.
(3) تنظیم نامناسب فاصله عمودی از صفحه افقی فرز پشتی تا لبه گیره: اگر فاصله بیش از حد زیاد باشد و قسمت در معرض منگنه فاقد کشش کافی باشد، باعث شل شدن بین کاغذها، افزایش عمق نفوذ چسب ذوب داغ و افزایش ضخامت ستون فقرات می شود و در نتیجه ضخامت بیشتر از حباب ایجاد می شود، مانند بریدگی، ایجاد حباب، چین و چروک، که همچنین برش محصولات نهایی را پیچیده می کند. اگر فاصله خیلی کم باشد، بر عمق نفوذ چسب ذوب داغ و استحکام باند تأثیر می گذارد.
03/ تنظیم ناکافی مکانیسم تشکیل تکیه گاه
(1) ارتفاع یا تعادل نامناسب مکانیسم تشکیل تکیه گاه: اگر همه حباب ها روی ستون فقرات کتاب ظاهر شوند، ارتفاع مکانیسم تشکیل تکیه باید تنظیم شود. اگر حباب ها در بالا یا پایین زمین ظاهر می شوند، از یک سطح برای تنظیم تعادل تکیه گاه استفاده کنید.
(2) زمان عمل بستن کتاب مکانیزم تکیه گاه و چکش با هم مطابقت ندارد: "اول فشار دهید، سپس بعداً گیره"، "همزمان با جک بالا". اگر زمان مطابقت نداشته باشد، حباب ها نیز ممکن است رخ دهند. در چنین مواردی، زمان عمل بستن کتاب مکانیزم پشتیبانی و چکش باید تنظیم شود.
04/ انتخاب و تاکردن نامناسب کاغذ
(1) کاغذ سبک وزن: کاغذ سبک وزن نرم تر از کاغذ افست معمولی است. اگر صفحات کاملاً صاف نباشند، ممکن است حفرههای هوا ایجاد شود که به راحتی میتواند باعث ایجاد گودی در پشت کتاب شود.
(2) نابرابری قابل توجه در مقدار کاغذ جلد و بدنه: کاغذ جلد باید بالای 200 گرم در متر مربع باشد، اما کاغذ بدنه باید کمتر از 65 گرم در متر مربع باشد، که باعث می شود جلد پس از شکل دادن روی متن کشیده شود و باعث توخالی شدن پشت شود.
(3) تا کردن و روی هم چیدن نامناسب: تا کردن یا روی هم چیدن نامناسب صفحات میتواند باعث چینخوردگی یا سطوح ناهموار (بهویژه خارهای پیچخورده) شود که باعث میشود چسب ذوب داغ به طور یکنواخت نچسبد و در نتیجه روی ستون فقرات پوک شود.
05/ تنظیم نامناسب اسلات
(1) اگر فاصله و عمق شکاف ها الزامات استاندارد را برآورده نکند، ممکن است چسب پشت کتاب به درستی پر نشود و در نتیجه فضاهای توخالی ایجاد شود.
(2) سایش شدید چاقوی شیار زنی، عمق ناهموار شیارها در پشت کتاب، و چسب داغ به سختی پر می شود، که بر کیفیت استفاده از چسب تأثیر می گذارد (همانطور که در شکل 7 نشان داده شده است).
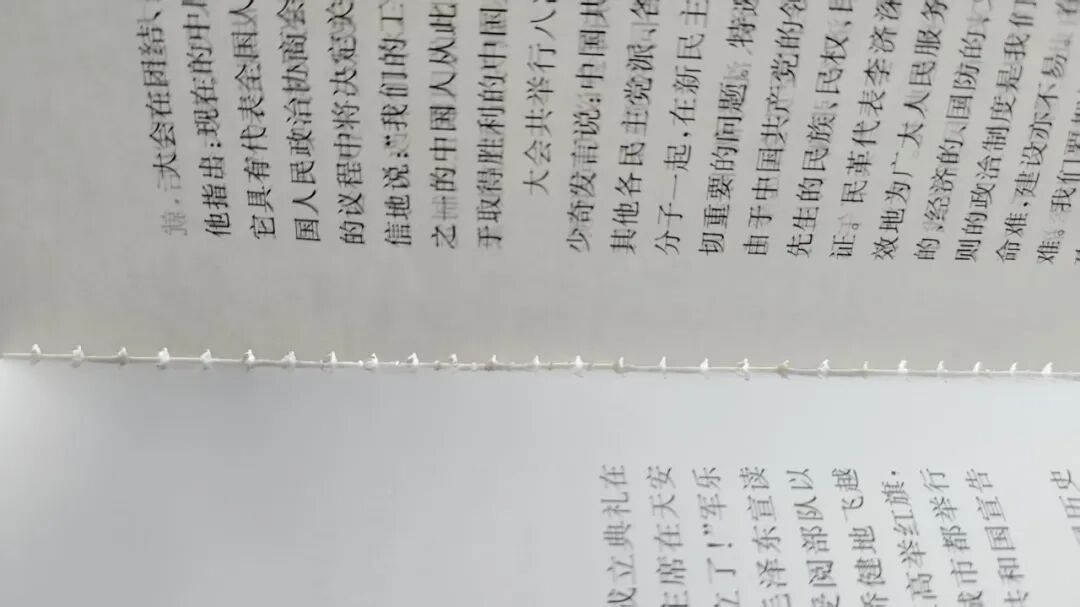 شکل 7: تیغه های شکاف دار به شدت ساییده شده اند، با عمق ناهموار شکاف ها در پشت کتاب
(3) اگر زاویه بین چاقوی شکاف و پشت کتاب نادرست باشد، ضایعات کاغذ و الیاف کاغذ ممکن است پس از شکاف، دهانه شکاف را مسدود کند و از نفوذ چسب ذوب داغ به شکاف جلوگیری کند و در نتیجه چسب ناکافی و ناهموار در پشت و ایجاد حباب روی ستون فقرات ایجاد شود.
06/ تنظیم ناسازگار نیروی گیره برای گیره های کتاب
هنگامی که نیروی گیره هر گیره روی دستگاه صحافی ناسازگار است، هسته کتاب داخل گیره با فشار بسیار کم ممکن است توسط صفحه فرز از طریق ایستگاه پشتی فرز کشیده شود و باعث ناهمواری (کج شدن) پشت آسیاب شود. پس از عبور از شکاف ها، عمق شکاف های جلو و عقب هسته کتاب و ستون فقرات ناهموار می شود و در نتیجه نیروی پشتیبانی و پشتیبانی ناهموار ایجاد می شود که منجر به خارهای توخالی می شود.
07/ استفاده نادرست از چسب داغ
(1) عدم انتخاب صحیح مدل چسب داغ بر اساس نوع کاغذ: باید از انواع مختلف کاغذ استفاده شود، مانند کاغذ پوشش داده شده، که باید نوع مناسب باشد. مدل های مختلف چسب حرارتی را با هم مخلوط نکنید (هنگام تعویض چسب باید گلدان چسب را کاملا تمیز کرد) در غیر این صورت چسب پشت کتاب ناصاف شده و باعث ایجاد حباب می شود.
(2) سرعت دستگاه با چسب ذوب داغ مطابقت ندارد: زمان پخت برای چسب با سرعت بالا 3 ~ 5 ثانیه است، زمان باز کردن 5 ~ 7 ثانیه است. چسب کم سرعت 8 تا 13 ثانیه خشک می شود و 9 تا 15 ثانیه باز می شود. انتخاب نادرست چسب ذوب داغ و همچنین زمان پخت و باز شدن خیلی سریع یا بسیار کند نیز می تواند بر کیفیت چسب تأثیر بگذارد و باعث ایجاد حباب شود.
(3) کیفیت ناپایدار چسب ذوب داغ: برخی از چسب های ذوب داغ کیفیت پایینی دارند و حاوی ناخالصی های زیادی هستند که می تواند باعث چسبیدن ناخالصی ها به میله گرمایش دیگ چسب یا مسدود شدن لوله لاستیکی یا چرخ لاستیکی شود و در نتیجه چسب ناهموار و ایجاد حفره ایجاد شود.
راه حل هایی برای کاویتاسیون در محصولات چسباننده چسب
01/ بهینه سازی و تنظیم استانداردهای مکانیزم کاربرد چسب
(1) دمای چسب را تنظیم کنید: دمای چسب را با توجه به دمای محیط تنظیم کنید تا اطمینان حاصل شود که اختلاف دما در محدوده 5± درجه کنترل می شود. به عنوان مثال، در تابستان می توان دمای چسب را روی 160 درجه تنظیم کرد و در زمستان می توان آن را تا 170 درجه افزایش داد.
(2) ارتفاع چرخ لاستیکی را تنظیم کنید: ارتفاع غلتک لاستیکی و غلتک تراز را بررسی و تنظیم کنید تا مطمئن شوید فشار روی چرخ لاستیکی یکنواخت و مناسب است و از فشار زیاد یا کم خودداری کنید.
برای گلدان پرایمر شماره 1 توصیه می شود: بدون فاصله چرخ لاستیکی با هسته کتاب 0.50 ~ 0.80 میلی متر. بدون فاصله چرخ لاستیکی با هسته کتاب 0.80~1.00mm. فاصله چرخ لاستیکی یکنواخت با هسته کتاب 0.85 ~ 0.90 میلی متر.
برای گلدان لاستیکی پایه شماره 2 توصیه می شود: بدون فاصله چرخ لاستیکی 0.80~1.00 میلی متر است. بدون فاصله چرخ لاستیکی 1.80 ~ 2.00 میلی متر است. فاصله چرخ لاستیکی یکنواخت حدود 2.00 میلی متر است.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 میلی متر، ضخامت لایه چسب توصیه شده 1.5 تا 2.0 میلی متر. برای کتاب های ضخیم، چسب را برای پر کردن شکاف ها افزایش دهید و همچنین از فناوری کشیدن شکاف (عمق شیار بیشتر یا مساوی 1.5 میلی متر) استفاده کنید.
02/ بهبود فرآیند آسیاب پشت
(1) به طور منظم لبه فرز پشتی را بازرسی کنید: استاندارد بازرسی این است که هیچ نقص خارجی و غیرفعال شدن در لبه برش وجود ندارد و اثر فرز (صافی پشتی، زبری) و پارامترهای فرآیند (سازگاری عمق) به طور جامع تأیید شده است. در صورت لزوم، تیز کردن یا تعویض باید انجام شود (همانطور که در شکل 8 نشان داده شده است).
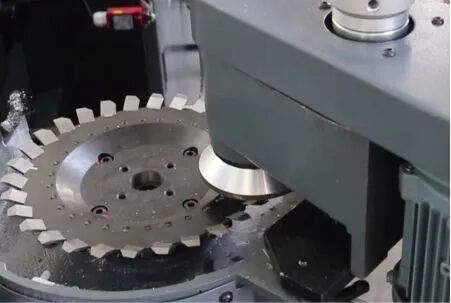
شکل 8 تیغه فرز ستون کتاب را به طور منظم بازرسی کنید
(2) فاصله بین تیغه فرز و صفحه فشار را تنظیم کنید: فاصله بین دیسکهای برش جلو و عقب و تیغه فرز را به 0.1-0.3 میلیمتر (اندازهگیری شده با سنج حسگر)، حداکثر از 0.3 میلیمتر تنظیم کنید تا مطمئن شوید که ستون کتاب پس از فرز صاف است (همانطور که در شکل 9 نشان داده شده است).
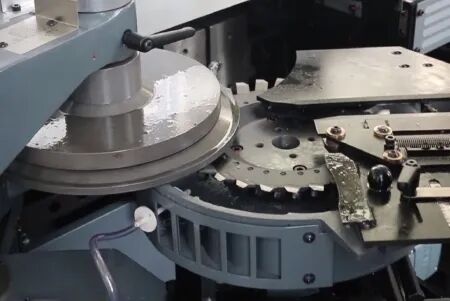
شکل 9 تنظیم فاصله بین چاقوی پشت فرز و صفحه پرس
(3) تصحیح فاصله عمودی از سطح افقی چاقوی پشت فرز تا لبه پایینی گیره کتاب: قسمتی از گیره کتاب را که در محل اتصال ستون فقرات بلوک کتاب قرار دارد، به درستی تنظیم کنید. به طور کلی، 10 میلی متر توصیه می شود. قسمت در معرض=مقدار فرز + 10 میلی متر. اگر قسمت در معرض در محل اتصال 13 میلی متر باشد، مقدار فرز 3 میلی متر است.
(4) عمق پشت آسیاب: ضخامت کلی کاغذ 1.5-3.0mm است (80g/m² کاغذ حدود 2.0-2.5mm ضخامت دارد). برای فرز آزمایشی از یک بلوک کتاب ضایعات استفاده کنید و بررسی کنید که آیا عمق پشت فرز یکنواخت است یا خیر (تفاوت عمق کمتر یا مساوی 0.1 میلی متر است).
03/ تنظیم مکانیسم شکل دهی بلوک کتاب
(1) تنظیم ارتفاع مکانیسم تشکیل بلوک کتابی: ارتفاع مکانیسم تشکیل بلوک کتابی را با توجه به میزان برآمدگی بلوک کتاب تنظیم کنید. با در نظر گرفتن مدل دقیق کمبریج 12000 به عنوان مثال، بلوک کتاب آسیاب شده را در موقعیت صفر بالای دستگاه پوشش متوقف کنید. در این زمان، میز روکش در بالاترین نقطه خود قرار دارد و فاصله از سطح کار درج ریل راهنما تا صفحه فشار پایین میز پوشش 138.5 میلی متر با خطای 0.1 میلی متر است. در این مرحله، ارتفاع مکانیسم شکل دهی فقط ستون فقرات کتاب را پس از اعمال چسب محکم نگه می دارد.
(2) تنظیم تعادل مکانیزم شکلدهی: تعادل مکانیسم شکلدهی را با توجه به حبابهای هوا در سر و دم کتاب تنظیم کنید تا اطمینان حاصل کنید که ستون فقرات کتاب به طور یکنواخت با خطای جلو-به-0.1 میلیمتری شکل میگیرد (شکل 10 را ببینید).
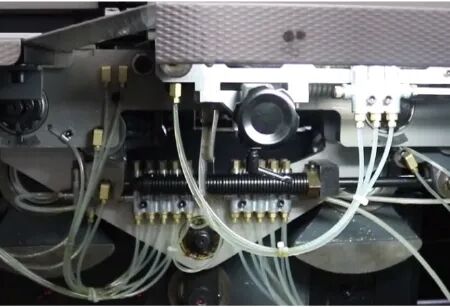 شکل 10 تنظیم تعادل مکانیزم شکل دهی بایندر
04/ اقدامات فرآیند بهینه سازی کاغذ
(1) اقدامات بهینه سازی برای کاغذ سبک وزن: کاغذ سبک وزن باید قبل از صحافی فشرده و بسته شود و برای بیش از 8 ساعت قرار گیرد. چسب مناسب ذوب داغ را انتخاب کنید. سرعت، فشار و سایر پارامترهای دستگاه اتصال کامل را به طور مناسب تنظیم کنید تا اطمینان حاصل شود که چسب ذوب داغ به طور مساوی توزیع شده و کاملاً نفوذ می کند.
(2) کنترل صافی بلوک کتاب: سطح سکوی بالای کتاب را تنظیم کنید تا از صافی پشت آسیاب شده و عمق شیار امتیازدهی اطمینان حاصل کنید، و مطمئن شوید که بلوک کتاب تمیز، بدون چروک یا پیچخوردگی است.
(3) از قبل با ناشر ارتباط برقرار کنید. هنگام طراحی و انتخاب مواد، سعی کنید از استفاده از کاغذهای جلد و کتاب بلوک با اختلاف وزن پایه خودداری کنید. در صورت لزوم در طول طراحی، سعی کنید برای انتقال تنش بین این دو، درج ها یا لایه های میانی اضافه کنید.
05/ تنظیم مکانیسم امتیازدهی
(1) عمق نمره گذاری را به حدود 1.2 میلی متر افزایش دهید و اطمینان حاصل کنید که چسب ذوب داغ به طور کامل در شیار نفوذ می کند.
(2) فاصله بین امتیازات را در 5.0-7.0 میلی متر کنترل کنید.
(3) به طور مرتب چاقوی سنگ زنی پشت فرز و بلوک برش پشت آسیاب را به موقع بررسی و تعویض کنید.
(4) الزامات استاندارد برای شیار امتیازدهی: فاصله بین شیارها 5.0-7.0 میلی متر. عمق شیارها 0.5±1.5 میلی متر
06/ تنظیم نیروی بستن گیره کتاب
(1) رابطه بین ضخامت کتاب و نیروی گیره را با استانداردهای مرجع همانطور که در جدول 1 نشان داده شده است، تعیین کنید.
جدول 1 رابطه بین ضخامت کتاب و نیروی گیره
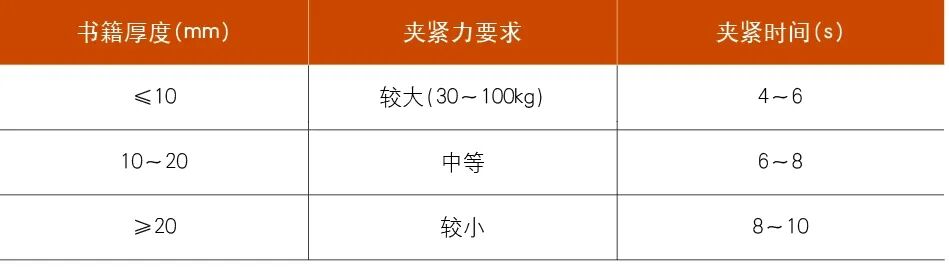
(2) دستگاه های مختلف می توانند داده های ضخامت کتاب را از طریق سنسورهای ضخامت تشخیص دهند، و کنترل کننده به طور خودکار جابجایی صفحات گیره را مطابقت می دهد تا شکاف گیره را دقیقاً کنترل کند. به عنوان مثال، هنگامی که ضخامت کتاب 15 میلی متر تشخیص داده می شود، صفحه گیره به یک شکاف=15 میلی متر به اضافه جبران لایه چسب (حدود 0.5 میلی متر) حرکت می کند. از طرف دیگر، نیروی گیره هر گیره کتابی را می توان با تنظیم فشار فنر پیچشی هر گیره روی دستگاه میزبان ثابت کرد.
(3) پس از بستن، اگر انقباض بلوک کتاب کمتر یا مساوی 2.5 میلی متر باشد، واجد شرایط در نظر گرفته می شود. به طور تصادفی ستون فقرات کتاب را از نظر نقص هایی مانند چین و چروک، حباب، چسب در معرض یا سرریز چسب بررسی کنید.
حل مشکل خالی بودن در محصولات{0}} کامل نیازمند پرداختن به جنبههای مختلف از جمله تجهیزات، فرآیند، مواد و عملیات است. از طریق تجزیه و تحلیل سیستماتیک و بهینهسازی، میتوان پایداری کیفیت محصول محدود-بهطور مؤثری را بهبود بخشید. راه حل های شرح داده شده در این مقاله در تولید واقعی تأیید شده اند و برای ارائه ایده هایی برای همتایان در حل مسائل در فرآیند اتصال بی سیم کامل هستند، و آنها ارزش مرجع را برای اپراتورهای دستگاه صحافی کامل و مهندسین کیفیت ارائه می دهند.