

نحوه تشخیص «چسب تقلبی{0}}آلومینیوم» روی پاکت سیگار
همانطور که شناخته شده است، استانداردها خلاصه ای از علم، فناوری و تجربیات عملی هستند که برای ایجاد قوانین مشترک و قابل استفاده مجدد برای مشکلات واقعی یا بالقوه به منظور دستیابی به نظم بهینه در محدوده معینی تدوین شده اند. شرکت چاپ چانگد جین پنگ (که از این پس به نام شرکت جین پنگ نامیده می شود) به عنوان پایلوت ملی و پایگاه ترویجی استانداردسازی چاپ بسته بندی کاغذ رول، متعهد به تحقیق و تدوین استانداردهای ملی و صنعتی در زمینه چاپ بسته بندی شده است. به خصوص هنگام پرداختن به مشکلات رایج در زمینه های مختلف، شرکت در استفاده از استانداردها برای حل این مسائل برتری می یابد و در نتیجه به نتایج بسیار خوبی دست می یابد. در این مقاله، نویسنده حادثه سال 2022 لایه برداری نامنظم آلومینیوم و لکه های سفید روی سطح چاپ های بسته بندی شرکت جین پنگ را به عنوان پس زمینه در نظر گرفته است و به طور خلاصه فرآیند تحقیق در مورد علل ریزش لایه آلومینیوم و روش های تشخیص را تجزیه و تحلیل می کند.
مسائل کیفیت و تحلیل علت
لایه برداری آلومینیوم و لکه های سفید روی سطح محصولات چاپ شده یک مشکل کیفی است که پس از پردازش قالب-برش رخ می دهد. اغلب در نزدیکی موقعیت چین یا چین محصولات چاپ شده ظاهر می شود و عمدتاً به صورت جدا شدن موضعی لایه آلومینیوم ظاهر می شود. به دلیل رخ دادن نامنظم و پنهان آن، مشاهده مستقیم آن آسان نیست و باید از طریق روش های تشخیص نمونه برداری دستی (لایه برداری نوار چسب)، همانطور که در شکل 1 نشان داده شده است، شناسایی شود.
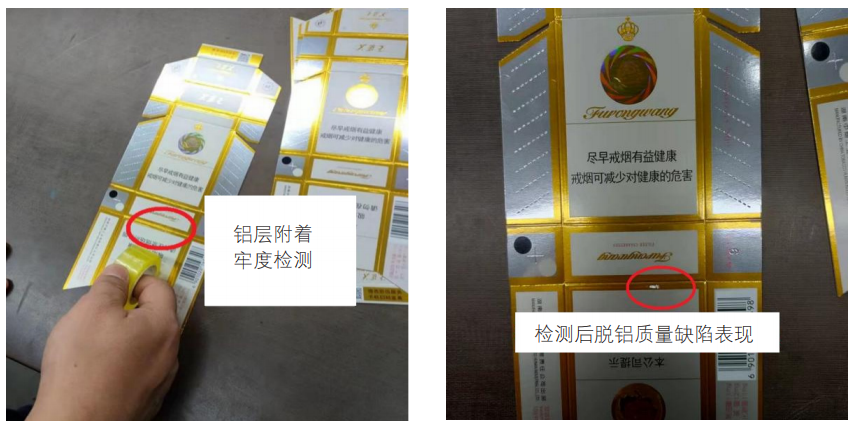
شکل 1 تشخیص و تجلی عیب کیفیت لایه لایه شدن آلومینیوم
پس از تحقیق و تجزیه و تحلیل توسط نمایندگان شرکت Jinpeng و کارشناسان شرکت کاغذ، ابتدا به این نتیجه رسیدیم که دلیل اصلی این نقص، وقوع 'لامینیت آلومینیوم چسبندگی کاذب' در فرآیند لمینیت کاغذ است. با این حال، با توجه به اقدامات پیشگیرانه برای "لایه بندی آلومینیوم چسبندگی کاذب"، هر دو شرکت از استانداردهای بازرسی یکسانی پیروی می کنند. پس چرا محصولاتی که توسط تولید کننده کاغذ مورد بازرسی قرار می گیرند، هنگام آزمایش توسط شرکت چاپ شکست می خورند؟
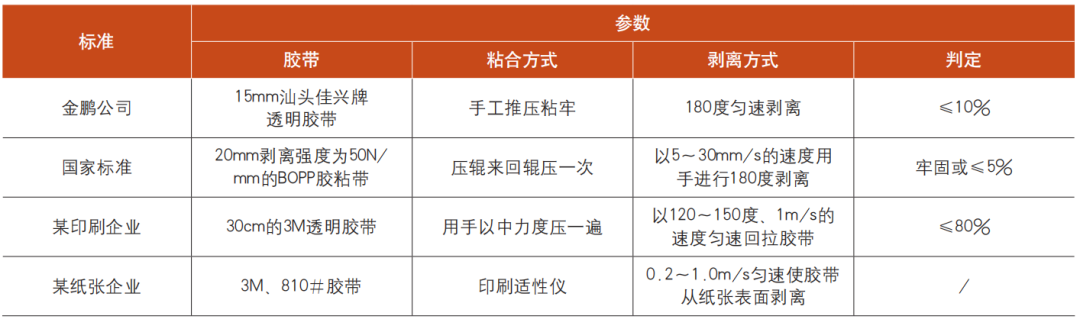
به منظور شناسایی سریع علت، حل اختلافات بین دو واحد و حفظ همکاری طولانی مدت، تیم پروژه Jinpeng تجزیه و تحلیل مقایسه ای از «استانداردهای تست استحکام باند لایه آلومینیوم» را که توسط چندین شرکت چاپ انجام شد، انجام داد. نتایج نشان داد که اصول تست استحکام باند لایه آلومینیوم در شرکت Jinpeng و شرکتهای همتا اساساً با استاندارد ملی (GB/T 18733 Security Holographic Paper) مطابقت دارد، اما تفاوتهای خاصی در انتخاب نوع نوار شفاف، سرعت لایهبرداری و زاویه لایهبرداری وجود دارد، همانطور که در جدول 1 نشان داده شده است.
جدول 1 مقایسه استانداردها
با بررسی های بیشتر، مشخص شد که چون نوار استانداردی در بازار موجود نیست، شرکت های مختلف فقط می توانند نوارها را بر اساس تجربه خود انتخاب کنند. حتی با نوارهای 3M، مدل های زیادی مانند 500#، 600#، 610#، 810# و غیره وجود دارد، اما قدرت چسبندگی آن ها مطابق با الزامات استاندارد ملی نیست. در عین حال، روش تست دستی تعیین شده توسط استاندارد نمی تواند نیروی ثابت و زاویه لایه برداری مورد نیاز را بدست آورد. بنابراین، تیم پروژه بلافاصله تحقیقاتی را روی نوارهای اختصاصی و پارامترهای بهینه "سرعت پوست کردن" و "زاویه پوسته شدن" انجام داد و زمینه را برای ایجاد یک روش واحد و قابل تکرار برای آزمایش مقاومت چسبندگی لایههای آلومینیومی کاغذ- فراهم کرد.
توسعه نوار استاندارد
توسعه نوار استاندارد، با هدف تشکیل دستورالعملها و مراجعی که معمولاً توسط صنعت دنبال میشود، برای شروع پروژه از انجمن استاندارد پشتیبانی و تأییدیه دریافت کرد. پس از تحقیق در مورد این پروژه، در نهایت تصمیم گرفته شد که چندین آزمایشگاه داخلی با گواهینامه CNAS و شرکت هایی با قابلیت های فنی قوی و تجربه کاربردی به طور مشترک در فرمولاسیون پیشرو باشند، در حالی که شرکت Jinpeng مسئولیت آزمایش قدرت چسبندگی نمونه های نوار را بر عهده خواهد داشت.
توسعه این نوار استاندارد به بیش از 40 استاندارد ملی و صنعتی در صنعت بسته بندی و چاپ اشاره دارد. انتخاب نهایی بر اساس الزامات نوار برای آزمایش چسبندگی لایه جوهر در GB/T 7707 "محصولات چاپی تزئین شده با گراور" با مشخصات زیر بود: عرض 19 میلی متر، قدرت چسبندگی (2.91-3.33) N/19mm. در همان زمان، با مراجعه به GB/T 2792 "روش تست برای مقاومت لایه برداری نوارهای چسب"، آزمایش لایه برداری 180 درجه بر روی فولاد ضد زنگ به عنوان روشی برای تعیین مقدار ثابت، پایداری و یکنواختی نوارهای استاندارد کاندید، همانطور که در شکل 2 نشان داده شده است، استفاده شد.
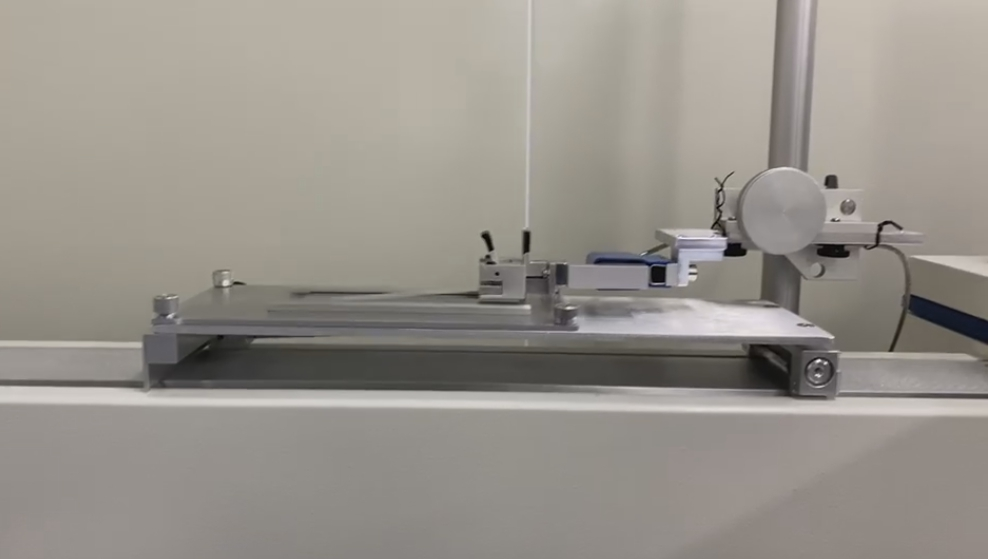
شکل 2 تست نوار
20 رول از نمونه های نوار انتخاب شد و آزمایشات در موقعیت های 0 متر، 1 متر، 2 متر، 5 متر، 10 متر، 20 متر، 40 متر و 50 متر برای هر رول انجام شد. قدرت لایه برداری اساساً در محدوده استاندارد پایدار بود.
بررسی پارامترهای بهینه "سرعت لایه برداری" و "زاویه لایه برداری"
با نوار استاندارد، نیروی لایه برداری ثابت حاصل می شود. در مرحله بعد، تیم پروژه این شرکت به استفاده از دستگاه لایه بردار برای بررسی تأثیر «سرعت لایه برداری» و «زاویه لایه برداری» بر روی نتایج آزمایش چسبندگی لایه آلومینیوم ادامه داد.
01
انتخاب نمونه های آزمایشی
برای مقایسه بصری اثرات آزمایشی، تیم پروژه دو نوع نمونه آزمایشی را انتخاب کرد. یک نوع کاغذ اصلی با جدا شدن جزئی آلومینیوم است که با چشم غیر مسلح قابل تشخیص نیست، همانطور که در شکل 3 نشان داده شده است. نوع دیگر محصولات چاپی است که در حین تولید با جدا شدن جزئی آلومینیوم کشف شده است، همانطور که در شکل 4 نشان داده شده است.
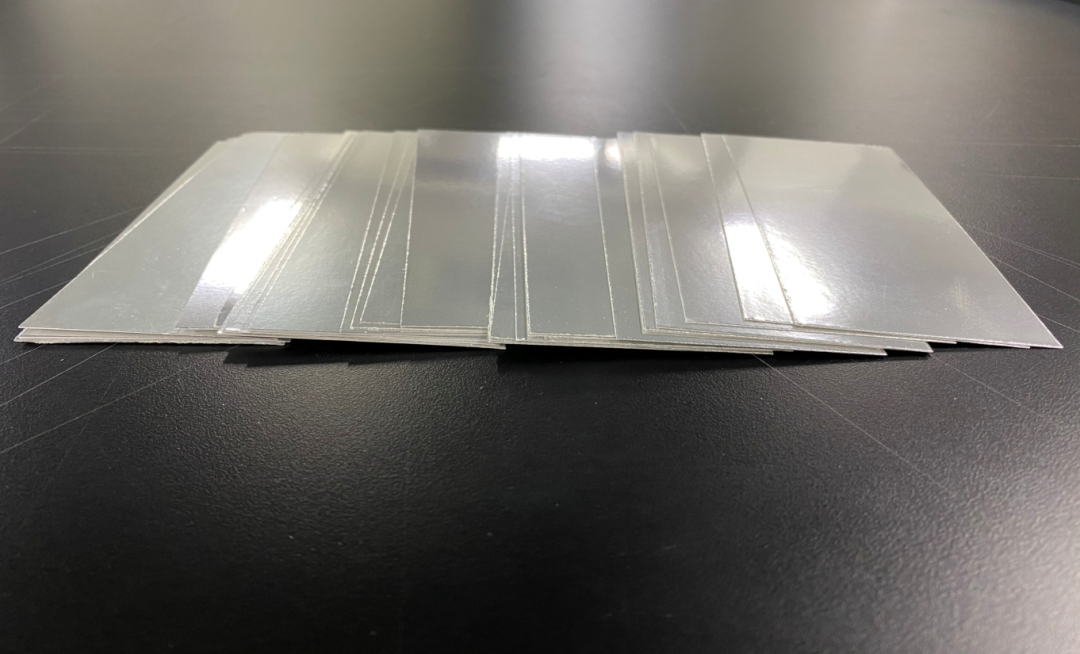
شکل 3 کاغذ پایه با لایه برداری جزئی
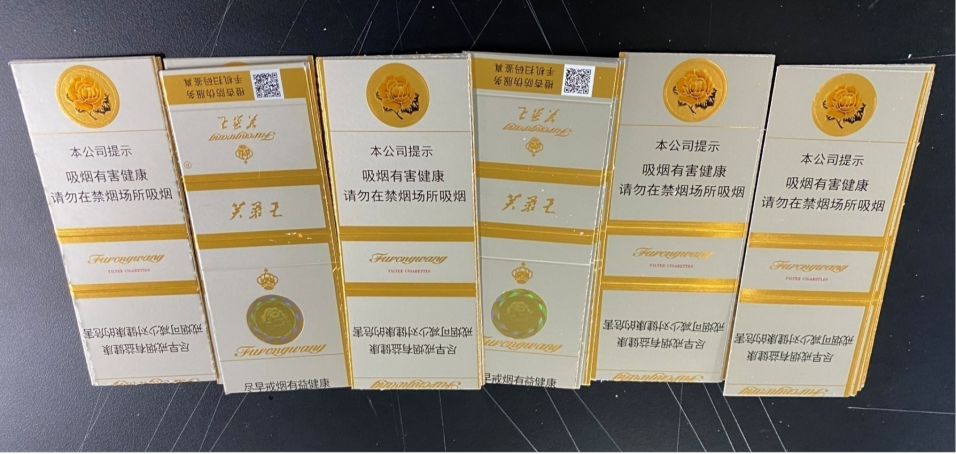
شکل 4 لایه برداری جزئی محصولات چاپی
02
تدوین طرح لایه برداری
با توجه به داده های بازرسی، "سرعت لایه برداری" و "زوایای لایه برداری" متفاوت می تواند باعث آسیب درجات مختلفی به لایه آلومینیوم کاغذ شود. بنابراین، تیم پروژه ابتدا سه طرح آزمایشی را با زاویه لایه برداری 90 درجه با سرعت لایه برداری 127 میلی متر بر ثانیه، 60 میلی متر بر ثانیه و 10 میلی متر بر ثانیه تنظیم کرد. سپس بر اساس نتایج آزمایش این سه پلان، دو پلان اضافی اضافه شد: زاویه لایه برداری 135 درجه با سرعت 10 میلی متر بر ثانیه و زاویه لایه برداری 180 درجه با سرعت 10 میلی متر بر ثانیه. نتایج آزمون در جدول 2 نشان داده شده است.
جدول 2 سوابق نتایج آزمون
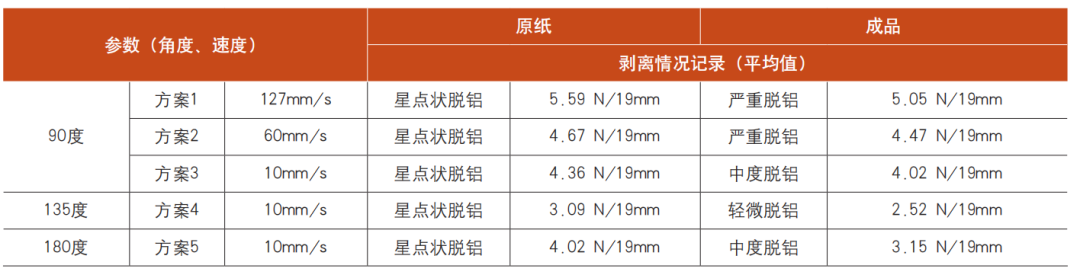
از جدول بالا می توان دریافت که هر چه سرعت لایه برداری بیشتر باشد، نیروی لایه برداری بیشتر است و حتی با حداقل سرعت لایه برداری 10 میلی متر بر ثانیه می توان نمونه های دارای نقص لایه لایه شدن آلومینیوم را آزمایش کرد. از طرف دیگر، از نظر زاویه لایه برداری، نیروی لایه برداری در زاویه 90 درجه نسبتا زیاد، در 135 درجه نسبتاً کم و در 180 درجه نسبتاً متوسط است. شکل 5 نتایج تست لایه برداری نمونه های کاغذ پایه و شکل 6 نتایج تست لایه برداری نمونه های چاپ شده را نشان می دهد.
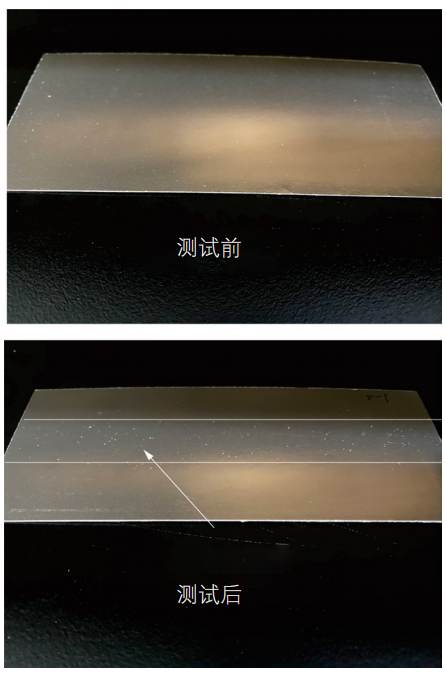
شکل 5 اثر آزمایش لایه برداری بر روی نمونه های کاغذ پایه
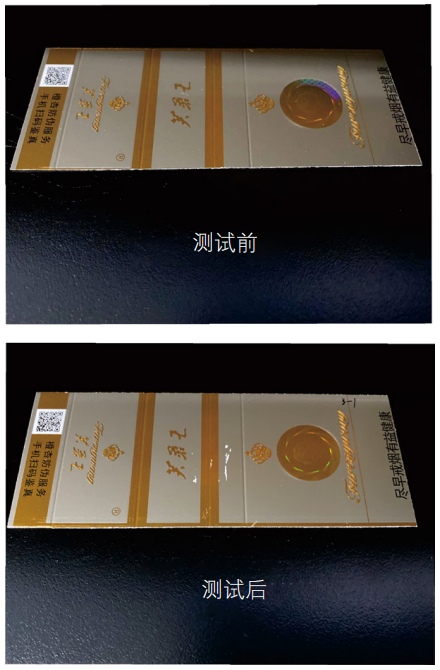
شکل 6 نتایج آزمایش لایه برداری نمونه های چاپ شده
بر اساس نتایج لایه برداری فوق، تیم پروژه معتقد است که لازم است روشی در نظر گرفته شود که بتواند محصولات دارای نقص کیفی را شناسایی کند و در عین حال از تنظیم بیش از حد{0} پارامترهایی که به محصولات دارای چسبندگی لایه آلومینیومی مناسب آسیب میرسانند و ایجاد "مثبت کاذب" میشود، اجتناب کند. در نهایت، تیم پروژه زاویه لایه برداری 180 درجه و سرعت آزمایش 600 میلی متر بر ثانیه را به عنوان طرح اصلی برای فرمولاسیون استاندارد تعیین کرد و برای اطمینان از پایداری روش آزمایش، تأیید نمونه دسته ای را انجام داد.
03
فرمولاسیون روش تست چسبندگی لایه آلومینیوم برای کاغذ
پس از عملیات مکرر و اصلاح طرح آزمایشی توسط تیم پروژه، پیش نویس استاندارد زیر نهایی شد.
(1) ابزارها: تستر لایه برداری استاد آزمایشگاه، نوار چسب مخصوص 19 میلی متر (نیروی لایه برداری 2.91-3.33 N/19 میلی متر).
(2) مراحل اندازه گیری:
الف: نمونه ای را از یک ورق کاغذ (یا محصول چاپ شده) که با اندازه صفحه فولادی ضد زنگ 50 × 125 میلی متر مطابقت دارد، برش دهید تا به عنوان نمونه آزمایشی استفاده کنید.
ب: نمونه آزمایش را روی سطح صفحه فولادی ضد زنگ روی میز کار افقی قرار دهید.
ج: از نوار چسب مخصوص برای چسباندن در مرکز سطح نمونه آزمایشی استفاده کنید و حدود 120 میلی متر نوار را به عنوان قسمت کششی باقی بگذارید.
d: به صورت دستی از یک غلتک لاستیکی استوانه ای برای چرخاندن پنج بار به جلو و عقب استفاده کنید تا نوار را محکم فشار دهید و مطمئن شوید که هوا بین نوار و نمونه آزمایشی وجود ندارد.
e: یک انتهای نوار را به اندازه 12 میلی متر تا کنید تا یک لایه تا شده تشکیل شود و این تا را در فیکسچر تستر قرار دهید. سر دیگر نوار را به یک سر صفحه فولادی بچسبانید.
f: ابتدا نمونه آزمایشی را در شکاف فیکسچر سکوی تستر قرار دهید، سپس فیکسچر را روی سنسور تستر نصب کنید.
g: در سیستم عملیات ابزار، طرحی را با زاویه لایه برداری 180 درجه و سرعت تست 600 میلی متر بر ثانیه انتخاب کرده و آزمایش را شروع کنید.
هنگامی که این استاندارد آزمایشی در اینترانت منتشر شد، پاسخهای فعال و بازخورد مثبتی از چندین تولیدکننده کاغذ دریافت کرد. شرکت جین پنگ قصد دارد با ترویج و عمومیت این استاندارد، این نتیجه تحقیقاتی را برای توسعه استانداردهای صنعتی به سازمان استانداردسازی ارائه کند. در آن زمان، همتایان بیشتری در صنعت بسته بندی و چاپ سود خواهند برد و از این طریق پیشرفت سطح فنی صنعت را ارتقا می دهند.