

نرخ بالای ضایعات مهر زنی داغ پاکت سیگار؛ بهبود این دستگاه می تواند به طور موثر آن را کاهش دهد!
در حال حاضر، در شرکتی که من در آن کار میکنم، در طی فرآیند مهر زنی داغ سه بعدی محصولات پاکت سیگار، به دلیل فشار زیاد یا خیلی کم، اغلب دستگاه باید متوقف شود. برای تنظیم فشار، پایه مهر باید بارها و بارها بیرون کشیده شود. علاوه بر این، هنگام جستجو برای موقعیتی که فشار نیاز به تنظیم دارد و روش تنظیم خاص، زمان مشخصی صرف می شود که باعث ایجاد ضایعات داغ مهر زنی می شود. علاوه بر این، از آنجا که اپراتورها نمی توانند به طور مستقیم مناطق جبران فشار را تعیین کنند، آنها باید به طور مکرر دستگاه را جستجو کرده و برای تنظیم متوقف کنند. در طول این فرآیند، دمای مهر زنی تغییر می کند و در نتیجه ضایعات مهر زنی داغ ایجاد می شود، همانطور که در شکل 1 نشان داده شده است. عوامل فوق مستقیماً بر راندمان تولید و بازده محصول نهایی تولید پاکت سیگار تأثیر می گذارد.
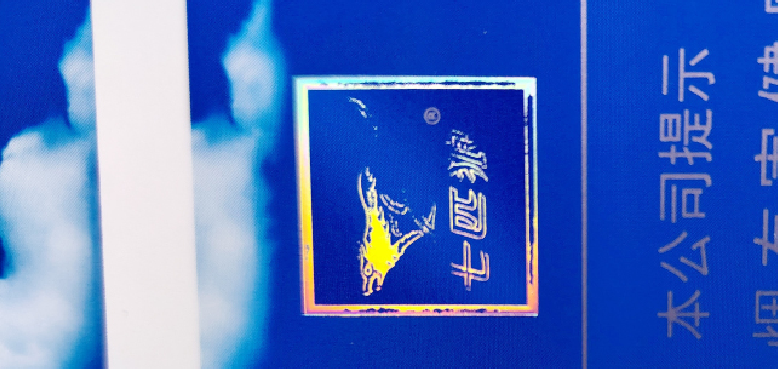
شکل 1 ضایعات مهر زنی فویل
مشکلات با روش های موجود
روش کنونی - جبران فشار مهر زنی فویل سه بعدی عمدتاً شامل چسباندن مستقیم کاغذ جبران فشار{1}} به پشت قالب رزین ① در شکل 2، و سپس استفاده از چسب برای اتصال آن به صفحه پایه مهر زنی فویل ② است، در نتیجه در طول فرآیند تنظیم فشار (فشار دادن) فشار وارد می شود. اگر فشار در حین مهر زنی فویل الزامات فرآیند را برآورده نکند، کل قالب رزین باید بلند شود و مناطقی که نیاز به تنظیم فشار دارند با مقایسه با اثر مهر زنی محصول شناسایی می شوند. پس از یافتن موقعیتهای مربوطه، کاغذ جبران فشار به پشت قالب رزین ①-2 چسبانده میشود و به صفحه پایه مهر زنی فویل ② چسبانده میشود و در نتیجه جبران فشار حاصل میشود.
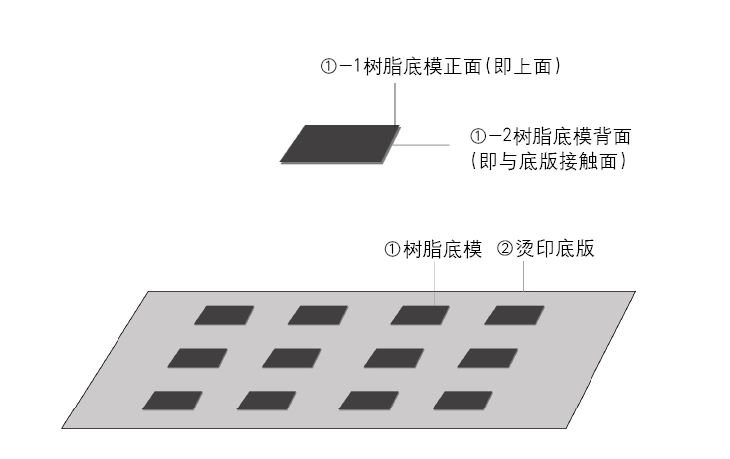
شکل 2 نمودار شماتیک دستگاه فشار جبرانی سه بعدی اصلی-
در طی این فرآیند، موقعیت قالب پایه رزین و قالب مهر زنی ممکن است تغییر کند، بنابراین لازم است بارها و بارها موقعیت را بررسی و تنظیم کنید، در نتیجه زمان تنظیم طولانی و احتمال مهر زنی معیوب به دلیل موقعیت نادرست افزایش می یابد. در عین حال، به دلیل تنظیمات مکرر، کاغذ لایه زیرین نیز می تواند تغییر شکل داده و آسیب ببیند، که بر اثر مهر زنی کلی تأثیر می گذارد. نمای جانبی دستگاه فشار جبرانی اولیه سه بعدی -در شکل 3 نشان داده شده است.
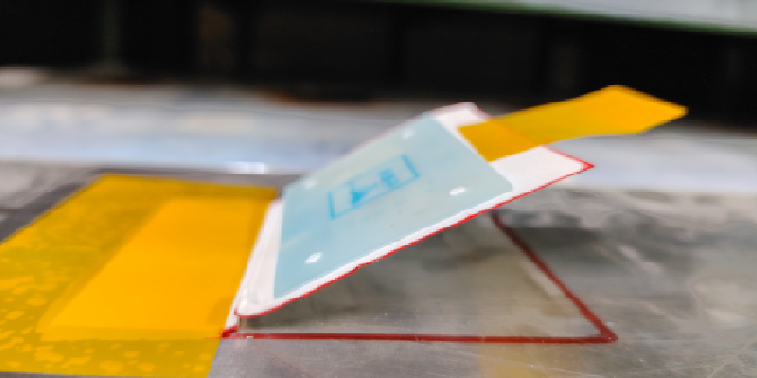 شکل 3 نمای جانبی دستگاه جبران کننده فشار داغ سه بعدی-
علاوه بر این، به دلیل تفاوت در مهارتهای فنی اپراتورها، زمانبندی و اثربخشی جبران فشار سه بعدی {0}Stamping داغ ممکن است متفاوت باشد.
تجزیه و تحلیل امکان سنجی و تایید
در حین استفاده از دستگاه موقعیت یابی اصلی، جعبه کوچک بسته سیگار "هفت گرگ (آبی)" را به عنوان مثال در نظر بگیرید، در مجموع 36 دستگاه تعیین موقعیت مهر برای یک محصول 18- وجود دارد. تنظیم فشار معمولاً 7 تا 9 ساعت یا حتی بیشتر طول می کشد. هر تنظیم می تواند باعث ایجاد ناهماهنگی بین قالب زیرین رزین و صفحه پایه مهر زنی شود که نیاز به تغییر موقعیت و تنظیم دارد که وقت گیر است. در همین حال، در طول فرآیند مهر زنی، فشار مهر زنی به طور مستقیم بر کیفیت مهر زنی تأثیر می گذارد. اگر فشار خیلی زیاد یا خیلی کم باشد، مهرهای معیوب تولید میشوند، مانند حفره زدن، مهر زنی ناقص، یا مگس طلا{14}}. بنابراین، توقف ماشین برای شناسایی مناطقی که نیاز به تنظیم فشار دارند و انجام تنظیمات مربوطه لازم است. ناحیه ای که باید مهر و موم شود معمولاً بخش کوچکی از سطح کل محصول را به خود اختصاص می دهد، به این معنی که منطقه تنظیم کوچک است و مرتباً تغییر می کند و برای تنظیم مکرر فشار به صبر قابل توجهی نیاز دارد. توقف های مکرر دستگاه داغ پرس مستقیماً بر دمای تجهیزات تأثیر می گذارد و اگر دما خیلی زیاد یا خیلی کم باشد، مهر زنی معیوب رخ می دهد. بنابراین، مواد دستگاه انتخاب شده باید مقاوم در برابر حرارت، پایدار بوده و به راحتی در طی تنظیمات و حرکات انعطاف پذیر مکرر تغییر شکل داده یا آسیب نبینند.
با تجزیه و تحلیل مشکلات ذکر شده-، تیم پروژه مواد رزین اصلی و عملکرد محصول را بهینه و ارتقاء داد. برنامه ریزی شده است که از یک دستگاه موقعیت یابی مواد رزینی استفاده شود که امکان تنظیم سریع فشار را فراهم می کند، که از یک ساختار ترکیبی برای ثابت کردن بخشی از مواد ساختار موقعیت یابی استفاده می کند، در حالی که ناحیه هسته را به مکانیزم متحرک یا انعطاف پذیر تغییر می دهد. ساختار کلی بر روی یک قسمت ثابت به عنوان پایه استوار است که یک قسمت متحرک درون آن تعبیه شده است. این کار باعث میشود که در طول فرآیند تنظیم فشار، -فشار فشار داغ سهبعدی جبران شود، بهطور مؤثر زمان تنظیم فشار کاهش یافته و ضایعات تنظیم دستگاه کاهش مییابد.
علاوه بر این، برای حل مشکل شناسایی مکرر نواحی برای تنظیمات جبران فشار، دستگاه نیاز به ترکیب خطوط الگوی اصلی طراحی مهر زنی دارد. بر اساس این ملاحظات، در طول انتخاب کلی مواد، علاوه بر قالب ته رزین ثابت، تیم پروژه همچنین از مقوای پرکاربرد برای بستهبندی سیگار به عنوان قسمت ثابت پایه استفاده میکند (طراحی کلی عمدتاً ذوزنقهای است تا اتصال بین ساختارهای ثابت و تعبیهشده را تضمین کند)، مقدار مشخصی کاغذ ردیابی نیمه شفاف را آماده میکند. در نهایت، این یک دستگاه تعبیهشده را تشکیل میدهد که قادر به جبران سریع فشار فرآیند کوبیدن داغ سه بعدی-است. نمودار تجزیه مواد و نماهای پرسپکتیو واقعی کاربرد در شکل 4 و 5 نشان داده شده است.
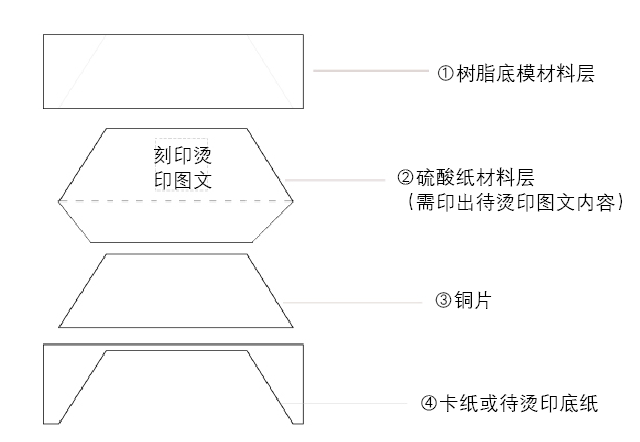
شکل 4 نمای منفجر شده مواد از دستگاه فشار برای فرآیند استریوسکوپی جبران سریع تعبیه شده استریوسکوپی داغ
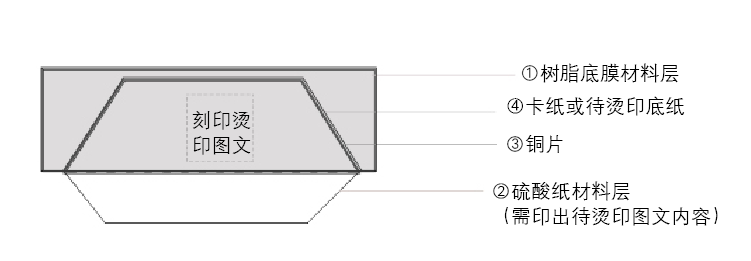 شکل 5 نمای چشم انداز کاربرد واقعی دستگاه فشار فرآیند سریع{1}}جبران کننده سه بعدی-سریع تعبیه شده
اندازه کلی حاشیه لایه مواد لایه مواد زیر قالب رزین در شکل 4 و 5 با (4) کاغذ مربا یا کاغذ زیری که قرار است مهر شود مطابقت دارد و عملکرد اصلی آن این است که لایه اول و لایه زیرین را کاملاً چسبانده و منطبق کند و از دستگاه جاسازی و خواص مواد (2) و (3) محافظت کند.
ماده (2) لایه مواد کاغذ اسید سولفوریک جاذب است، که می تواند رطوبت ایجاد شده توسط تولید گرما را در طول فرآیند مهر زنی داغ جذب کند و اطمینان حاصل کند که تغییر شکل یا آسیب نمی بیند. در عین حال، لایه مواد کاغذ اسید سولفوریک باید مطابق با الگوی روی زیر قالب رزین چاپ یا کشیده شود. با توجه به اثر ارائه منطقه مهر زنی داغ محصول، منطقه ای که نیاز به تنظیم دارد می تواند مستقیماً تعیین شود که باعث کاهش زمان جستجو و تنظیم، کاهش نرخ ضایعات و بهبود راندمان تولید می شود.
ماده (3) ورق مس دارای چقرمگی خاصی است که می تواند نقش بافری در پرس در طی فرآیند مهر زنی داغ داشته باشد و قالب پایه رزین در حین مهر زنی داغ به راحتی شکسته نمی شود، که از استخراج و قرار دادن لایه مواد کاغذ اسید سولفوریک محافظت و تسهیل می کند.
ماده (4) مقوا یا کاغذ پشتی که قرار است مهر شود، توخالی شده است، و ناحیه توخالی، ناحیه ظاهری مواد (2) و (3) است، که میتواند یک طرح شکاف کارت تعبیهشده کامل با (4) را تشکیل دهد، و موقعیت ثابت آن افست یا تغییر شکل نمیدهد. سازگاری کلی مواد در مواد (4) با الزامات فرآیند مهر زنی داغ مطابقت دارد. لایه مواد با توجه به اثر موقعیت چاپ با صفحه مهر زنی داغ ثابت می شود و دیگر در طول فرآیند تنظیم فشار بعدی حرکت یا عمل نمی کند و می تواند مستقیماً روی صفحه پایه مهر زنی داغ ثابت شود.
اثربخشی واقعی برنامه را بهبود بخشید
دستگاه موقعیت یابی بهبودیافته می تواند ابتدا مشکل کالیبراسیون صفحه مهر زنی مکرر و داغ ناشی از باز شدن کلی قالب پایه رزین ناشی از روش جبران فشار اصلی را حل کند و ضایعات مهر زنی داغ ناشی از تراز نادرست را کاهش دهد. ثانیاً، ساختار تعبیهشده میتواند از طرح بیرونکش- برای بیرون کشیدن ورق مس و کاغذ اسید سولفوریک برای جبران فشار در موقعیت مربوطه بر اساس دستیابی به ثبات کلی همترازی چاپ روی چاپ، کاهش زمان تنظیم تراز چاپی و یافتن موقعیت فشار برای تنظیم استفاده کند. و طراحی کلی تعبیه شده همچنین می تواند مشکل بازسازی دستگاه موقعیت یابی ناشی از جذب آب مواد توسط دستگاه موقعیت یابی پر فشار را با توجه به انتخاب مواد تا حد زیادی حل کند و میزان استفاده از دستگاه را بهبود بخشد.
نمودار جداسازی دستگاه فشار تعبیهشده با جبران سریع سه بعدی-در شکل 6 نشان داده شده است، و اثر تجزیه خاص به شرح زیر است: روش تعبیهشده اتخاذ شده است، و ساختار جاسازی مواد لایههای مختلف برای کشش انعطافپذیر دو گرام استفاده میشود. ساختار کامپوزیت لایه مواد کاغذ اسید سولفوریک (با گرافیک مهر زنی داغ) و ورق مسی را می توان به طور مستقیم با توجه به نیازهای تنظیم بیرون کشید، به طوری که تنظیمات مربوطه را انجام داد، برای دستیابی به راحتی کار و تکرارپذیری، و نمودار سنتز جبران سریع تعبیه شده سه{3}در دستگاه فشار 8 بعدی نشان داده شده است.
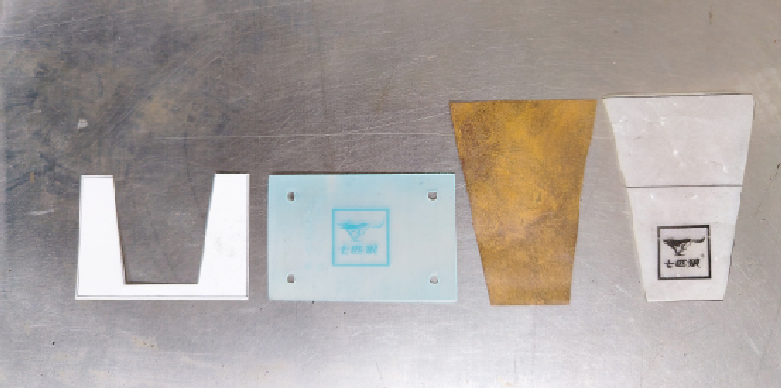
شکل 6 نمای انفجاری دستگاه فشار برای فرآیند استریوسکوپی جبران سریع تعبیه شده داغ
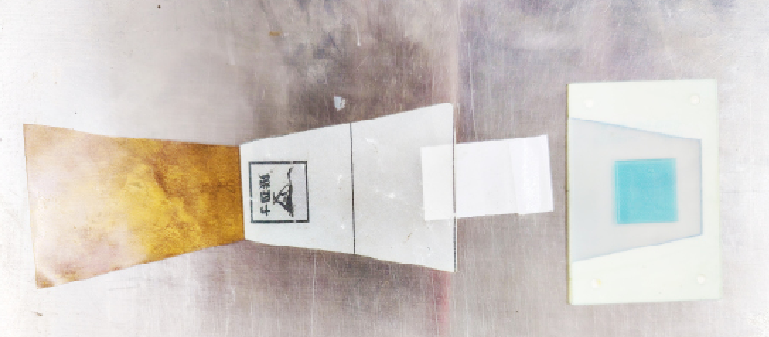
شکل 7 نمای گسترده{1} بخش را بیرون بکشید
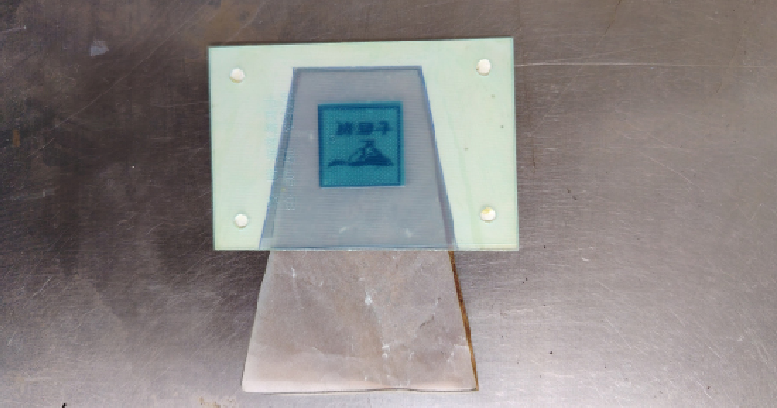
شکل 8 نمودار شماتیک دستگاه فشار فرآیند استریو داغ جبران سریع تعبیه شده
در فرآیند تولید واقعی، لایه مواد فیلم پایه رزین و بخش مقوایی یک ناحیه ذوزنقهای ثابت را تشکیل میدهند. هنگام کشیدن ساختار کامپوزیت کاغذ اسید سولفوریک و فویل مسی، جبران فشار روی کاغذ اسید سولفوریک را می توان با توجه به کیفیت ناحیه مهر زنی محصول تنظیم کرد. ویژگیهای مواد مانند جذب آب کاغذ اسید سولفوریک و چقرمگی فویل مسی، تغییر شکل یا آسیب دیدن مواد را در طول کشیدن مکرر دشوار میکند، و از قالب پایه رزین در برابر ترک محافظت میکند و در عین حال پایداری اثر کلی دستگاه مهر زنی را به حداکثر میرساند. علاوه بر این، ناحیه ذوزنقه ای ثابت، دقت موقعیت کل دستگاه را تضمین می کند و از ناهماهنگی جلوگیری می کند.
پس از یک دوره کارکرد پایدار، دستگاه موقعیت یابی جدید (همانطور که در شکل 9 نشان داده شده است) در فرآیند تولید جعبه های کوچک بسته سیگار این شرکت "Seven Wolves (Blue)" اعمال شده است. دستگاه موقعیت یابی نتایج قابل توجهی را نشان داده است، با زمان تنظیم فشار که در 2-3 ساعت تثبیت شده است، زمان را در مقایسه با روش قبلی تا حدود 71.43٪ کاهش می دهد، به اهداف مورد انتظار دست می یابد و کارایی را بهبود می بخشد.
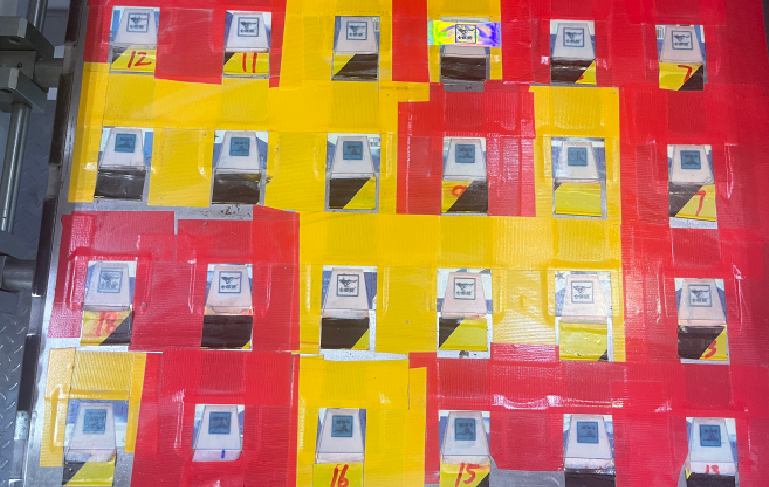
شکل 9 نمودار شماتیک نصب کلی دستگاه جبران سریع سه بعدی جاسازی شده-دستگاه فشار مهر زنی بعدی
علاوه بر این، در کاربرد عملی دستگاه، به دلیل فشار پایدار و کاهش فشار{0}}زمان تنظیم، تغییرات دمای مهر زنی ناشی از خرابی به حداقل می رسد و ضایعات مهر زنی به میزان قابل توجهی کاهش می یابد و بازده محصول نهایی را بهبود می بخشد. نسبت ضایعات مهر برای جعبههای کوچک پاکت سیگار «هفت گرگ (آبی)» از اوج 24.87 درصد به 4.75 درصد در سال 2025 کاهش یافته است که به طور موثر نرخ ضایعات مهر زنی را کاهش میدهد.
عملکرد بالا نشان میدهد که دستگاه فشار مهر زنی سهبعدی جبرانسازی سریع تعبیهشده دارای مزایایی مانند ساختار معقول، هزینه ساخت پایین، و نصب و بهرهبرداری ساده است. این دستگاه می تواند برای سناریوهای دیگر نیز اعمال شود و ارزش ارتقای خاصی در فرآیندهای مهر زنی دارد.