


گسترش نقاط چاپ فلکسوگرافی؟ بشقاب های مسدود شده؟ آیا به این جزئیات توجه کرده اید!
در چاپ فلکسوگرافی، بزرگ شدن نقطه و انسداد دو مشکل اصلی هستند که بر کیفیت چاپ تأثیر میگذارند. این نه تنها باعث از بین رفتن لایههای تصویر میشود، بلکه بر وضوح و سازگاری چاپ نیز تأثیر میگذارد که منجر به کاهش قابل توجه کیفیت چاپ میشود. بنابراین، عوامل کلیدی باعث گسترش نقاط فلکسوگرافی و انسداد صفحه چیست؟ در این مقاله، نویسنده راهحلهای امکانپذیر را از دیدگاههای متعدد، از جمله بهینهسازی صفحه پیشپرس و تنظیمهای فرمولبندی جوهر، و کنترل فشار چاپ، برای ارجاع توسط همتایان صنعت، تحلیل میکند.
اندازه نقطه فلکسوگرافی بزرگ شد
بزرگ شدن نقطه یک پدیده رایج در چاپ فلکسوگرافی است. انبساط نقطه معمولاً به این دلیل اتفاق میافتد که وقتی جوهر از درام صفحه به زیرلایه منتقل میشود، جوهر پس از جذب پخش میشود و باعث بزرگتر شدن بیشتر نقاط میشود که بر جزئیات برچسب و اشباع رنگ تأثیر میگذارد.
در چاپ فلکسوگرافی، گسترش نقطه بسیار رایج است. به عنوان مثال، نقطه نقطه ای که در ابتدا روی 50٪ تنظیم شده است ممکن است تا 51٪ در صفحه چاپ افزایش یابد، و نقطه نقطه در محصول نهایی چاپ شده حتی ممکن است تا 65٪ یا حتی بیشتر افزایش یابد. این پدیده انبساط نقطه ای عمدتاً از ویژگی های جوهر مورد استفاده در چاپ فلکسوگرافی و تراکم پذیری صفحه چاپ نشات می گیرد. شایان ذکر است که درجه خاص انبساط نقطه بسته به نوع دستگاه چاپ و نوع زیرلایه متفاوت است.
01فشار چاپ
در چاپ فلکسوگرافی، جوهر تحت فشار کم منتقل می شود. در طی این فرآیند، صفحه فلکسوگرافی نرم زمانی که تصویر تحت فشار منتقل میشود، کمی تغییر شکل داده و فشرده میشود، که دلیل اصلی افزایش نقطه است. اگر فشار چاپ خیلی زیاد باشد، صفحه بیشتر تغییر شکل می دهد و افزایش نقطه شدیدتر می شود.
02
سختی صفحه
سختی صفحه بر میزان افزایش نقطه تأثیر می گذارد. صفحات سختتر کمتر از صفحات نرمتر تغییر شکل میدهند و در نتیجه افزایش نقطه کمتری ایجاد میکنند. برای به حداقل رساندن افزایش نقطه، توصیه می شود ابتدا یک لایه نازک با سختی بالاتر از بستر (ضخامت 0.05-0.13 میلی متر) انتخاب کنید. علاوه بر این، استفاده از نوار فشرده یا پدهای بالشتکی که فشار چاپ را برای محکم کردن صفحه جذب می کنند نیز می تواند به کنترل افزایش نقطه کمک کند.
03
ویسکوزیته جوهر
ویسکوزیته جوهر به طور قابل توجهی بر افزایش نقطه تأثیر می گذارد. همانطور که می دانیم، جوهرهای با ویسکوزیته{1}بالا آهسته تر پخش می شوند و قبل از خشک شدن به راحتی جریان نمی یابند. هنگام استفاده از جوهر با ویسکوزیته کمتر-در چاپ فلکسوگرافی، جوهر اغلب قبل از خشک شدن روی لایه پخش میشود یا روی آن جریان مییابد و باعث ایجاد نقطهگیری میشود. بنابراین، نگه داشتن ویسکوزیته جوهر در محدوده معقول یک عامل کلیدی برای جلوگیری از افزایش نقطه است.
04
بستر
ویژگی های سطح زیرلایه به طور مستقیم بر نحوه ظاهر شدن نقاط چاپ شده تأثیر می گذارد. لایه های صاف و غیر جاذب و کاغذ پوشش داده شده معمولاً جوهر را به خوبی نگه می دارند و کمترین پخش را دارند و شکل نقطه اصلی را به دقت حفظ می کنند. از سوی دیگر، بسترهای جاذب تر و ناهموارتر، مانند کاغذ بدون پوشش یا آسترهای مقوایی راه راه، دارای الیافی هستند که مانند فیتیله عمل می کنند و جوهر را در امتداد الیاف فراتر از مرزهای نقطه و الگوی مورد نظر می کشند و منجر به افزایش نقطه می شود.
اگرچه گهگاه در چاپ فلکسوگرافی نقطهگیری اتفاق میافتد، الگوی آن معمولاً سازگار و قابل پیشبینی است. برای رفع این مشکل، فناوری پیش از چاپ فعلی راه حل های زیر را ارائه می دهد:
(1) تصحیح نرم افزار حرفه ای: نرم افزار پردازش تصویر و جداسازی رنگ می تواند اندازه نقطه را با توجه به ویژگی های ورودی پرس تنظیم کند.
(2) تست استاندارد: شرکتهای چاپ اغلب آزمایشهای صفحه را برای ارائه پارامترهای دقیق نقطه برای جداکنندههای رنگ یا طراحان انجام میدهند.
(3) کالیبراسیون حلقه بسته: تنظیمات نقطه روی فیلمهای جداسازی رنگ بر اساس نتایج چاپ واقعی نمودارهای تست استاندارد بهینهسازی میشوند.
(4) RIP: استفاده از دستگاههای اختصاصی مانند RIP (پردازندههای تصویر Raster) و عملکردهای کالیبراسیون آنها میتواند تغییرات نقطه را با دقت بیشتری کنترل کند.
گرفتگی صفحه فلکسو
در چاپ فلکسوگرافی، اطمینان از اینکه چاپ ها به طور دقیق مواد اصلی را تولید می کنند یک نیاز اصلی است. با این حال، یک مشکل رایج که بر کیفیت چاپ تأثیر می گذارد، تجمع جوهر در لبه های نقاط است که به عنوان گرفتگی صفحه فلکسو شناخته می شود. این پدیده بر وضوح و وضوح تصویر تأثیر می گذارد و کیفیت کلی چاپ را کاهش می دهد.
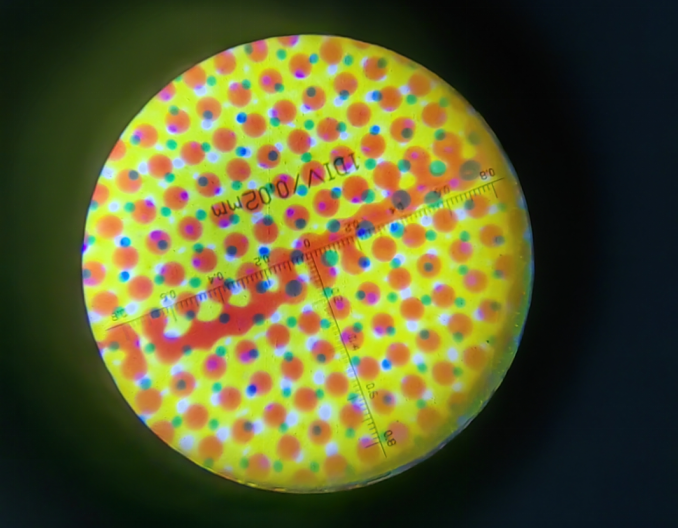
گرفتگی صفحه فلکسو زمانی اتفاق می افتد که به دلایل مختلف جوهر به طور کامل در طول فرآیند چاپ فلکسو به زیرلایه منتقل نشود. این باعث می شود که جوهر به طور فزاینده ای در قسمت بالایی و شانه های نقطه ها جمع شود. هنگامی که انباشتگی به سطح معینی می رسد، ممکن است یک نقطه کوچک به دلیل انتقال بیش از حد جوهر بسیار بزرگتر چاپ شود، یا ممکن است چندین نقطه{2}}تنه متوسط به طور نامنظم ادغام شوند و سطح چاپ را کثیف به نظر برساند و کیفیت تصویر را کاهش دهد.
این مشکل معمولاً در نواحی با رنگ روشنتر رخ میدهد که برجستهترین آنها بیشتر است. از آنجایی که هایلایت ها رنگ های روشن تری دارند، جوهر بیش از حد بسیار آشکار می شود، به همین دلیل است که انجام هایلایت ها در چاپ فلکسوگرافی دشوار است.
01عدم تطابق تعداد خطوط غلتک مش و صفحه
چاپ فلکسوگرافی عمدتاً به دلیل غلتک مش با سایر روش های چاپ متفاوت است. تطبیق تعداد خطوط غلتک مش با تعداد خطوط صفحه کلید تضمین کیفیت چاپ است. هنگامی که نقاط برجسته روی صفحه چاپ با سلول های غلتک توری تماس پیدا می کند، نقاط صفحه کوچکتر از دهانه های سلول هستند. بنابراین، در حین چاپ، نقاط صفحه به سلول ها می افتند. هنگامی که نقاط صفحه از سلولها جدا میشوند، نه تنها بالای آنها، بلکه کنارههای آنها نیز جوهر میگیرند. هنگامی که بر روی بستر منتقل می شود، این باعث می شود که هایلایت ها به صورت مناطق جامد بزرگ چاپ شوند و چیزی را ایجاد کنند که "اثر خال" نامیده می شود.
این معمولا در چاپ با تعداد خطوط بالا اتفاق می افتد. راه اصلی برای رفع آن این است که مطمئن شوید سلول های روی غلتک مش همیشه کوچکتر از کوچکترین نقاط روی صفحه هستند.
02
جوهر اضافی از غلتک مش
غلتک مش، غلتک اندازه گیری برای انتقال جوهر است و نوع غلتک مش تعیین کننده میزان جوهر استفاده شده است. اگر غلتک جوهر زیادی را منتقل کند، صفحه با جوهر اضافی تمام می شود. اگر به درستی مدیریت نشود، می تواند در اطراف نقاط جمع شود و باعث گرفتگی صفحه شود.
راه حل ساده اما موثر است. استفاده از یک غلتک توری که مقادیر کمتری جوهر را منتقل می کند می تواند مشکل را تا حد زیادی کاهش دهد و اطمینان حاصل شود که فقط مقدار مناسب جوهر به صفحه و در نهایت به زیرلایه می رسد.
03
فشار چاپ بیش از حد
اگر فشار اعمال جوهر خیلی زیاد باشد، نقاط روی صفحه تغییر شکل میدهند و جوهر زیادی گرفته میشود و باعث پخش شدن آن به بیرون میشود. حتی فشار کمی بالا احتمال گرفتگی صفحه را افزایش می دهد. تنظیم فشار در سطح مناسب میتواند از-فشرده شدن بیش از حد جوهر جلوگیری کند، تجمع را کاهش دهد و از چاپ با کیفیت- اطمینان حاصل کند.
04
ویسکوزیته جوهر بالا
ویسکوزیته جوهر برای کیفیت چاپ فلکسوگرافی بسیار مهم است. ویسکوزیته بالا بر انتقال جوهر تأثیر می گذارد و می تواند باعث انباشته شدن جوهر در اطراف نقاط شود. کاهش جوهر به ویسکوزیته مناسبتر میتواند به طور قابل توجهی خطر تجمع جوهر و گرفتگی صفحه را کاهش دهد.