


راهنمای عملی-در مورد رفع عیوب حک لیزر هولوگرافیک روی پاکت سیگار
کاغذ کارت لیزری هولوگرافیک، به لطف اثرات نوری پویا منحصربهفرد و عملکرد فوقالعاده ضد تقلبی، به طور گستردهای در مواد غذایی، دارو، تنباکو، الکل و هدایای با کیفیت بالا، همانطور که در شکل 1 نشان داده شده است، استفاده شده است. این فناوری از فرآیند برجستهسازی هولوگرافی لیزری برای انتقال دقیق ساختار میکرو{3} روی سطح کاغذ یا تصویر روی سطح کاغذ استفاده میکند. ترکیب با فرآیند پوشش آلومینیومی برای ایجاد درخشش فلزی، این بسته بندی یک جلوه بصری رنگارنگ-در زیر نور طبیعی ارائه می دهد.
از آنجایی که فرآیند برجسته سازی لیزری هولوگرافیک شامل مراحل متعددی مانند فتولیتوگرافی و برجسته سازی لیزر با پوشش آلومینیوم خلاء است، تولید به راحتی می تواند تحت تأثیر خواص مواد، تنظیمات تجهیزات و عوامل محیطی قرار گیرد که منجر به مشکلات کیفیتی مانند تصاویر تار، الگوهای نادرست، و طرح های کشیده یا مخدوش می شود. این مقاله به طور سیستماتیک نکات کلیدی کنترل کیفیت کاغذ کارت لیزری هولوگرافیک را مرور میکند و راهحلهای بهینهسازی پارامتر و بازرسی آنلاین برای عیوب رایج در فرآیند برجستهسازی لیزر هولوگرافیک را با هدف ارائه پشتیبانی نظری و راهنمایی عملی برای بهبود عملکرد و کاهش هزینههای تولید، پیشنهاد میکند.
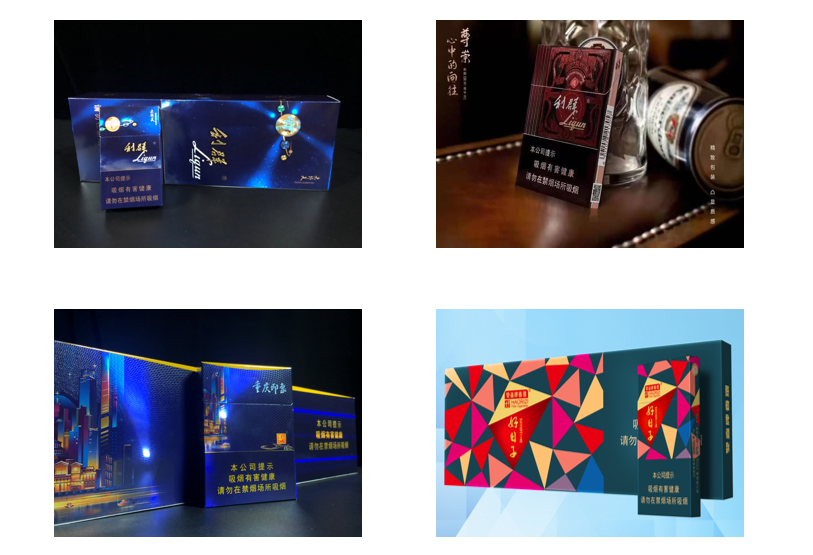
شکل 1 اثر کاربردی مقوا لیزر در بسته های سیگار
نکات کلیدی برای کنترل کیفیت در منبت کاری لیزری هولوگرافیک مقوایی
با توجه به خواص نوری و مواد مقوای لیزری و همچنین تنظیمات تجهیزات و عوامل محیطی، نظارت و کنترل کیفیت محصول در طول فرآیند منبت کاری چالش برانگیز است و احتمال نقص لیزر را بیشتر میکند. برای اطمینان از کیفیت ثابت در یک دسته یا حتی دستههای مختلف محصولات لیزر، کاهش ضایعات فیلم لیزر و کاهش هزینهها، اقدامات کنترل کیفیت باید در چند مرحله اجرا شود، همانطور که در شکل 2 نشان داده شده است.
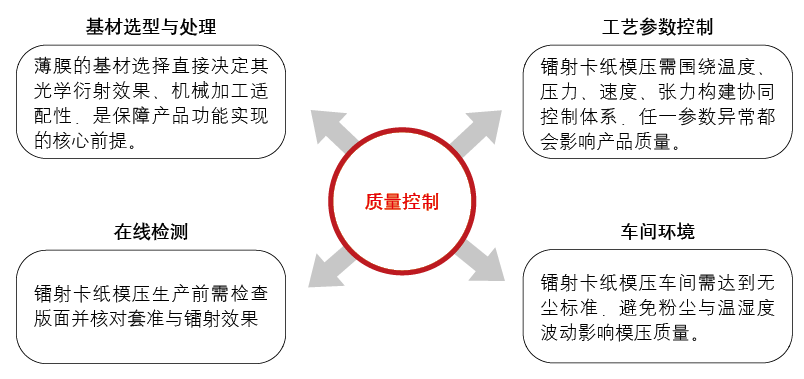
شکل 2 نکات کلیدی برای کنترل کیفیت در فرآیند قالب گیری کاغذ لیزری هولوگرافیک
01/ انتخاب بستر و درمان
در حال حاضر، بیشتر مقواهای لیزری موجود در بازار از فیلم BOPET (پلی استر دو محوره) به عنوان فیلم پایه استفاده می کنند. در مقایسه با فیلم BOPP (پلی پروپیلن دو محوره)، BOPET دارای چگالی نسبتاً بالاتری است و مقاومت شیمیایی عالی، مقاومت در برابر حرارت، مقاومت در برابر سایش، مقاومت در برابر رطوبت و آب و سازگاری برای پردازش ثانویه را ارائه می دهد. از آنجایی که فیلم های BOPET جذب سطحی بالایی دارند، باید به گرد و غبار و سایر ناخالصی ها در طول نگهداری توجه شود. علاوه بر این، برای جلوگیری از تغییر شکل فیلم در اثر دمای محیط، دما و رطوبت در حین نگهداری در انبار باید متوسط باشد.
کیفیت پوشش فیلم به طور مستقیم بر کیفیت و اثر پس از قالب گیری تأثیر می گذارد، بنابراین در طول فرآیند پوشش، ضخامت پوشش باید به طور مناسب در 2 ~ 3μm کنترل شود. غلتک آنیلوکس سرامیکی معمولی دارای مش 150 مش، سوراخ لانه زنبوری 60 درجه و اضلاع U-شکل است. در صورت استفاده از غلتک های فلزی آنیلوکس، تعداد مش باید 150 تا 160 مش باشد و مقدار خشک پوشش باید در محدوده 1.0 تا 2.0 گرم در ㎡ کنترل شود زمانی که محتوای جامد مایع مواد 16٪ است. در میان آنها، غلتک های فلزی آنیلوکس مزایایی مانند هزینه های اولیه تهیه پایین، چرخه های پردازش کوتاه و نگهداری راحت دارند، اما مقاومت در برابر سایش، دقت چاپ، مقاومت در برابر خوردگی و پایداری حرارتی آنها نسبتاً ضعیف است. غلتکهای آنیلوکس سرامیکی از نظر مقاومت در برابر سایش، دقت انتقال جوهر، مقاومت در برابر خوردگی و پایداری طولانیمدت متمایز هستند و برای سناریوهای چاپ ریز با سرعت بالا مناسب هستند. با این حال، آنها دارای معایبی مانند هزینه های خرید اولیه بالا و چرخه پردازش طولانی هستند.
02/ کنترل پارامتر فرآیند
در طول فرآیند قالب گیری، عوامل تولید مانند دما، کشش، فشار و سرعت دخیل هستند که هر کدام تاثیر تعیین کننده ای بر کیفیت فیلم تمام شده دارند. بنابراین، در طول تولید، تنظیمات دقیق باید با توجه به شرایط واقعی تولید، با محدوده تنظیم نشان داده شده در جدول 1 انجام شود.
جدول 1 جدول پارامترهای فرآیند قالب گیری
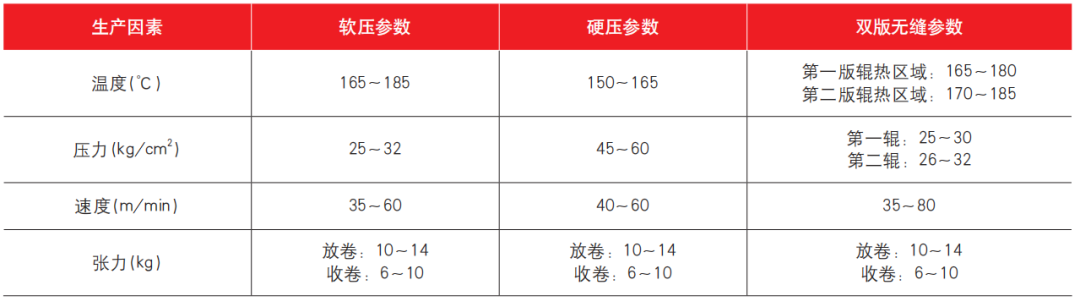
برای فرآیند قالبگیری هولوگرافی، دما، سرعت، فشار و کشش پارامترهای مستقلی نیستند، بلکه یک "سیستم کنترل مشارکتی" هستند که حول تکثیر دقیق ساختارهای میکرو{0}نانو، تضمین عملکرد فیلم پایدار و متعادل کردن راندمان تولید شکل گرفتهاند. هر گونه تعدیل یا تغییر در هر پارامتر باعث ایجاد تغییرات متناظر در سایر پارامترها می شود. دمای بیش از حد می تواند باعث شکستگی پوشش، سوختن صفحه و سوزاندن آن شود و در نتیجه جلوه های گرافیکی و متنی لیزری تار شود. اگر دما خیلی پایین باشد و به نقطه نرم شدن رزین نرسیده باشد، پوشش نرم نمی شود، انتقال میکرو{3}}نانو ساختار ناقص خواهد بود و اثر لیزر ضعیف خواهد بود. فشار بیش از حد باعث تغییر شکل فیلم و آسیب به غلتک صفحه می شود. اگر فشار خیلی کم باشد، ممکن است تصویر و متن به طور کامل چاپ نشوند. اگر سرعت خیلی زیاد باشد، میتواند باعث تار شدن تصاویر و متن، چسبیدن بشقاب یا درهم تنیدگی فیلم شود. اگر سرعت خیلی کم باشد، فیلم به دلیل گرما تغییر شکل داده، تغییر رنگ داده و مقاومت به سایش را کاهش می دهد. کشش بیش از حد باعث تغییر شکل فیلم، کاهش خواص فیزیکی و حتی ترکیدن میلگرد می شود. اگر کشش خیلی کم باشد، فیلم می لغزد و چروک می شود و مستقیماً بر اثر لیزر تأثیر می گذارد. بنابراین، این چهار عامل در کنار هم اثربخشی «کنترل بسته شدن فیلم» را تعیین می کنند.
03/ تست آنلاین
قبل از تولید قالبگیری، مدیر دستگاه، IPQC و کارکنان فنی باید بازرسیهای خود-، بازرسی متقابل و بازرسیهای گشتی را انجام دهند. قبل از راه اندازی دستگاه، اطمینان حاصل کنید که سطح غلتک صفحه عاری از مواد خارجی است. پس از روشن شدن، یک قطعه از فیلم لیزری قالبگیری شده باید برداشته شود، قرار گیرد و با صفحه فیلم ثبت شود، و اثر لیزر هولوگرافیک باید بررسی شود تا اطمینان حاصل شود که با نیازهای مشتری مطابقت دارد. در صورت بروز انحراف، سرعت و کشش باید به سرعت تنظیم شود تا از ریزش فیلم جلوگیری شود. تولید تنها پس از تأیید عدم وجود مشکل می تواند ادامه یابد.
در طول فرآیند تولید دستگاه قالبگیری، یک استروبوسکوپ باید هر 10 تا 15 دقیقه برای بررسی یا کاهش سرعت برای بررسی کیفیت محصول استفاده شود. برای محصولات با فرمت کامل-، بر بررسی کیفیت ظاهر آنها تمرکز کنید تا مشکلاتی مانند نشت فشار یا لکه های سفید را بررسی کنید. برای موقعیت یابی محصولات باید به تغییر شکل فیلم توجه ویژه ای شود. در صورت مشاهده هر گونه مشکل، تنظیمات باید به سرعت انجام شود. پس از هر بار تعویض رول، غلتک صفحه باید پاک شود تا از ریزش گرد و غبار و ایجاد نقص در قالب گیری جلوگیری شود.
04/ محیط کارگاه
در حین کار با سرعت بالا، فیلم ذرات گرد و غبار و رطوبت را از محیط اطراف جذب می کند که به طور غیرمستقیم بر کیفیت قالب گیری تأثیر می گذارد. برای اطمینان از اینکه محیط تولید از استانداردهای-عاری از گرد و غبار و پودر- برخوردار است، کارکنان باید ابتدا قبل از ورود به کارگاه از اتاق دوش هوا عبور کنند تا گرد و غبار را از بدن خود پاک کنند. نوسانات زیاد دما و رطوبت می تواند باعث تغییر شکل فیلم یا حتی تغییر خواص داخلی شود. بنابراین، کارگاه قالبگیری باید یک محیط کاری نسبتاً پایدار، با دمای 20 تا 25 درجه و رطوبت 55 تا 65 درصد حفظ کند.
مسائل و راه حل های رایج کیفیت در فرآیندهای قالب گیری کاغذ لیزری هولوگرافیک
فرآیند قالبگیری کاغذ لیزری هولوگرافیک تحت تأثیر عوامل متعددی مانند خواص مواد، پارامترهای تجهیزات و شرایط محیطی قرار میگیرد که منجر به نقص کیفیت میشود. بر اساس شرایط واقعی تولید، علل، ویژگیها و راهحلهای هدفمند برای چهار نوع موضوع اصلی کیفیت خلاصه میشوند و عملی بودن و عملکرد را متعادل میکنند.
01/ متن هولوگرافیک و اطلاعات تصویر به طور کلی تار هستند
تصاویر و متن تمامشده فاقد بافت واضح، فاقد جلوههای سهبعدی و{1}}احساس سهبعدی هستند و در زیر میکروسکوپهای{2}قدرت بالا، ساختارهای میکرو/نانو ممکن است به طور کامل پر نشوند. این نقص عمدتاً توسط چهار عامل کلیدی ایجاد می شود:
(1) دمای ناکافی پوشش به دمای نرم شدن نرسیده است، جریان پذیری ضعیفی دارد و نمی تواند ریزساختار عمیق صفحه لیزر را پر کند.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) سرعت خیلی سریع. زمان تماس بین فیلم و صفحه لیزر کمتر از 0.08 ثانیه است و ساختار میکرو-نانو قبل از پر کردن کامل جدا میشود.
(4) آلودگی قالب. ساختار میکرو{2}}نانو صفحه لیزر توسط گرد و غبار و رسوبات فیلم مسدود شده و انتقال تصاویر و متن را غیرممکن می کند.
اقدامات دقیق برای رفع علل فوق مورد نیاز است:
(1) دمای غلتک صفحه را به طور مناسب افزایش دهید تا به جریان بالا در پوشش فیلم پایه دست یابید و از پر شدن کامل ریزساختار عمیق صفحه لیزر اطمینان حاصل کنید.
(2) فشار بین غلتک های صفحه را افزایش دهید تا اطلاعات گرافیکی صفحه لیزری به طور کامل روی فیلم پایه با نیروی محرکه کافی حک شود، به ویژه برای گرافیک های سه بعدی و متن با عمق > 0.5μm مناسب است.
(3) سرعت باز کردن و پیچیدن را کاهش دهید، زمان تماس بین لایه پایه و غلتک های صفحه را افزایش دهید و از تکرار کامل ساختارهای میکرو{1}} و نانو اطمینان حاصل کنید.
(4) قبل از لمینیت، صفحه لیزر را به طور کامل بررسی کنید تا مطمئن شوید که هیچ حذفی و تصاویر و متن واضحی وجود ندارد. سطح را به سرعت پاک کنید تا گرد و غبار و رسوبات پاک شود و از انسداد ساختاری جلوگیری شود.
02/ تصاویر و متن ناقص جزئی
پدیده محصولات نهایی که نوارهای ثابت افقی و عمودی را نشان میدهند یا گرافیکهای از دست رفته در نواحی لبهها در حالی که سایر نواحی عادی میمانند عمدتاً توسط چهار عامل کلیدی ایجاد میشود:
(1) وضعیت غلتک فشار غیرعادی، که به صورت برآمدگی در وسط غلتک که باعث ایجاد شکاف های جانبی می شود یا انحراف موازی سمت چپ بیش از 0.02 میلی متر نشان می دهد که منجر به تماس لایه لایه ناهموار می شود.
(2) کنترل دما نامناسب، با انحراف دمای محوری غلتک فشار بیش از 3 درجه، نرم شدن ناکافی فیلم در مناطق{2}در دمای پایین، قادر به انتقال کامل گرافیک و متن نیست.
(3) سایش قالب: ساختارهای میکرو{1}}نانو محلی صفحه لیزر به دلیل-لایهگذاری طولانیمدت فرسوده میشوند که بر دقت تکرار گرافیکی و متن تأثیر میگذارد.
(4) عدم تعادل در تنظیم کشش، کشش لبه ناکافی فیلم گسترده، باعث شکست فشار کاذب موضعی می شود.
برای رسیدگی به دلایل فوق، مراحل زیر باید دنبال شود: ابتدا، پانل لیزر را بررسی کنید تا هرگونه چاپ از دست رفته یا سایش موضعی را تأیید کنید، و فوراً لکههای یافت شده را پاک و تمیز کنید. سپس، صافی غلتک های فشار را بررسی کنید، هرگونه نقص برآمدگی را بررسی کنید، و به طور همزمان هدایت دمای غلتک های فشار و وضعیت عملکرد سیستم انتقال را بررسی کنید تا از یکنواختی دما و پایداری تجهیزات اطمینان حاصل کنید. در صورتی که پس از بررسی فوق هیچ گونه ناهنجاری مشاهده نشد، مشخص می شود که بدنه غلتک فشار فرسوده و تغییر شکل یافته است و غلتک فشار باید سریعاً تعویض شود تا دقت فشار دادن بازگردد و مشکل گرافیک و متن از دست رفته برطرف شود.
03/ کشش و تغییر شکل گرافیکی
تفاوتهای ابعادی بین تصاویر و متن فیلم لیزری تمامشده و ابعاد طراحی، و افزایش مشاهدهشده در دوره ریز{0}}بافت تحت بزرگنمایی بالا، عمدتاً ناشی از سه عامل اصلی است:
(1) کنترل تنش بیش از حد. کشش طولی از حد الاستیک فیلم فراتر رفته و باعث کشیدگی و تغییر شکل فیلم می شود که به نوبه خود ابعاد متن گرافیکی را تغییر می دهد.
(2) تنظیم دما خیلی زیاد است. به عنوان مثال، زمانی که دمای پردازش فیلم PET از 230 درجه بیشتر شود، فیلم بیش از حد نرم می شود و باعث می شود زنجیره های مولکولی تحت نیروهای خارجی کشیده شوند و در نتیجه ابعاد گرافیکی و ریز{3}}بافت غیرعادی ایجاد شود.
(3) عدم تعادل در تطابق سرعت. سرعت سیم پیچی بیشتر از سرعت فیلم است و نیروی کششی روی فیلم ایجاد می کند که باعث کشش طولی و در نهایت انحراف ابعادی بین تصاویر و متون می شود.
برای رفع علل فوق می توان اقدامات هدفمند زیر را انجام داد:
(1) کشش طولی را در طول پردازش فیلم کاهش دهید، اطمینان حاصل کنید که مقدار کشش در محدوده حد الاستیک فیلم حفظ می شود تا از تغییر شکل گرافیکی ناشی از کشش بیش از حد جلوگیری شود.
(2) دمای غلتک فشار را به طور مناسب کاهش دهید. برای مثال، دمای پردازش فیلم PET باید زیر 230 درجه نگه داشته شود تا از نرم شدن بیش از حد فیلم و کشش زنجیره مولکولی جلوگیری شود.
(3) سرعت سیم پیچ و باز شدن را تنظیم کنید تا مطمئن شوید که سرعت سیم پیچ با سرعت سفر فیلم مطابقت دارد، تنش ناشی از اختلاف سرعت را حذف کنید، از کشش طولی فیلم جلوگیری کنید، و دقت ابعادی گرافیک و متن را تضمین کنید.
04/ ناهماهنگی متن و تصاویر
ناهماهنگی بین اطلاعات گرافیکی و متنی هولوگرافیک و سایر علامتگذاریهای فیلم، تودرتوی نادرست، یا ناهماهنگی بین لایههای هولوگرافی چند رنگ- عمدتاً از سه نوع مشکل ناشی میشود:
(1) ناهماهنگی فیلم. کشش ناپایدار باعث ایجاد نیروی ناهموار روی فیلم یا انحراف در موازی غلتک فشار می شود که همه اینها می تواند باعث انحراف جانبی فیلم و ایجاد ناهماهنگی گرافیکی شود.
(2) Mold positioning deviation. If the laser plate and the pressure roller are loosely bonded, the laser plate is prone to positional shifting during the molding process, resulting in inaccurate image and text positioning.
(3) نوسانات سرعت. سرعت فیلم بین تند و آهسته در نوسان است و هماهنگی عمودی متن و سرکوب تصویر را مختل می کند و باعث ناهماهنگی می شود.
برای پرداختن به دلایل فوق، لازم است ابتدا فیلم را با نمونه ها برای اندازه گیری دقیق انحراف مقایسه کنید و سپس اقدامات هدفمند را اجرا کنید:
(1) اگر انحراف جانبی است، پایداری سرعت فیلم را تنظیم کنید تا تأثیر نوسانات سرعت را از بین ببرید، در حالی که دمای غلتک را برای کمک به بهبود ناهماهنگی فیلم بهینه کنید.
(2) اگر انحراف طولی است، روی تنظیم کشش فیلم تمرکز کنید تا از ثبات کشش اطمینان حاصل کنید و از ناهماهنگی طولی ناشی از نوسانات کشش جلوگیری کنید.
(3) اگر انحراف موقعیت قالب وجود دارد، تناسب بین صفحه لیزر و غلتک فشار را مجدداً-تثبیت کنید، موازی بودن غلتک را تصحیح کنید، و مشکل موقعیت یابی نادرست را در منبع حل کنید، و از دقت فرآیند تودرتوی گرافیکی هولوگرافی اطمینان حاصل کنید.
خلاصه و چشم انداز
در آینده، فرآیند قالبگیری کاغذ لیزری هولوگرافیک میتواند به پیشرفتهایی در مواد، فرآیندها و حفاظت از محیطزیست دست یابد: از نظر مواد، بسترهای تجدیدپذیر و زیست تخریبپذیر بیشتری ایجاد و استفاده کنید، فیلمهای نازک- با استحکام بالا ایجاد کنید و سازگاری آنها با فرآیندهای قالبگیری را بهبود بخشید. بهینهسازی غلتکهای قالبگیری شده و-تجهیزات با سرعت وسیع-بالا- در این فرآیند برای بهبود کارایی تولید در مقیاس بزرگ. برای حفاظت از محیط زیست، پوششهای مبتنی بر آب، پوششهای UV{5}}ال ایدی و سایر مواد با انتشار VOC کم استفاده میشود. این فناوری که اپتیک، مواد و هنر چاپ را ادغام می کند، در مسیری تکامل یافته است که نه تنها نوآوری بصری و پیشرفت صنعتی را به ارمغان می آورد، بلکه ابعاد درک انسان و بیان جهان را به شیوه ای منحصر به فرد غنی می کند.
در بررسی احتمالات فرآیندهای قالبگیری کاغذ لیزری هولوگرافیک، این مقاله تنها به سطح این میدان وسیع میپردازد و باید اذعان کرد که تحقیقات کنونی همچنان محدودیتهایی دارد. چه پیشرفتهایی در علم مواد باشد، چه عمیقتر کردن فرآیندهای سازگار با محیطزیست یا ادغام یکپارچه با سیستمهای دیجیتال هوشمند، همگی نیازمند کاوش عمیقتر و بینرشتهای هستند.